Invar 加工:让零件尺寸在温度变化中保持稳定
发送您的图纸。我们为 Invar 36、Super Invar 和 Kovar 成品零件报价,把加工交给了解应力消除工序的合作加工厂,并跟进到交货。24 个工作小时内回复。
一根 1 米长的棒材,升温 10 °C 后的膨胀量
- 6061 铝合金0.236 mm
- 316 不锈钢0.160 mm
- 碳钢0.117 mm
- Invar 360.013 mm
您的零件需要用 Invar 吗?
Invar 无论是材料成本还是加工成本都更高,只有当普通合金的膨胀量会超出您的公差时才值得使用。请输入关键长度、温度变化范围以及需要保持的公差。
不会发送任何数据。此工具在您的浏览器中运行,使用的是典型膨胀数值。
| 材料 | 典型热膨胀系数(ppm/°C) | 膨胀量(mm) | 是否在公差内 |
|---|---|---|---|
| 6061 铝合金 | 23.6 | ||
| 316 不锈钢 | 16.0 | ||
| 碳钢 | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
为什么 Invar 零件要分阶段加工
切削会在零件表面留下应力并造成冷作硬化。对 Invar 来说,这会带来两个问题:零件可能在离开机床后的几天内发生变形,其膨胀系数也可能超出质保书上标明的数值。这就是为什么加工顺序和机床本身同样重要。
一次性加工
粗加工和精加工在同一次装夹中完成,直接从棒料加工成零件。
- 粗加工留下的内应力仍留在零件中
- 检测完成后,平面度和位置可能继续漂移
- 适合公差较松、对温度不敏感的零件
分阶段加工
先粗加工,再应力消除,然后以轻切削完成精加工。图纸要求时再进行稳定化处理。
- 零件在切削最终表面前已经稳定下来
- 膨胀系数保持接近退火状态下的数值
- 报价中会增加一次炉次和第二次装夹
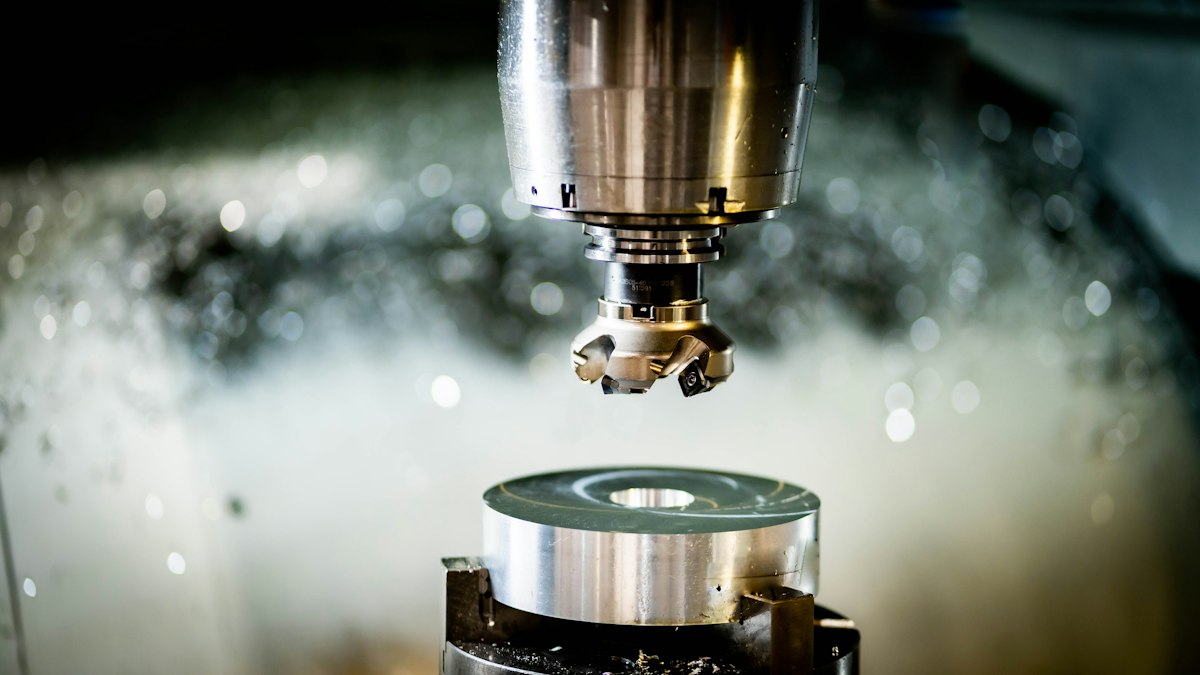
粗加工
去除大部分余量,在所有关键面上均匀留出加工余量。
应力消除
加热零件以释放切削带来的内应力。具体周期由合金规范或图纸规定。
精加工
用锋利刀具轻切削达到最终尺寸,避免再次在表面产生冷作硬化。
稳定化处理与检测
对要求最高的光学零件,还需进行稳定化处理。零件需静置回温至 20 °C 后才能测量。
Invar 36、Super Invar、Kovar 与 Alloy 42
加工厂在报价时常将四种合金统称为 Invar。以下为典型数值,并非承诺。加工该零件的合作加工厂会在我们报价前,确认其在您具体几何形状上能保证的实际数值。
| 合金 | 典型热膨胀系数(ppm/°C) | 常见用途 | 加工要点 | 典型公差 |
|---|---|---|---|---|
| Invar 36Fe-36Ni,ASTM F1684 | 1.2 至 1.6 | 光学安装座、复合材料铺层模具、计量测量框架 | 粘性大,会像奥氏体不锈钢一样冷作硬化。需先粗加工,再应力消除,最后精加工。 | ±0.01 至 ±0.025 mm |
| Super InvarFe-32Ni-5Co | 0.3 至 0.6 | 望远镜与激光结构件、空间光学器件 | 加工方式与 Invar 36 相近。低膨胀特性只在较窄的温度范围内保持。 | ±0.01 至 ±0.025 mm |
| KovarFe-29Ni-17Co,ASTM F15 | 5.0 至 5.5 | 玻璃与陶瓷封接件、电子器件封装、引脚密封件 | 比 Invar 更耐磨。封接前通常需退火并清洗。 | ±0.01 至 ±0.025 mm |
| Alloy 42Fe-42Ni,ASTM F30 | 4.0 至 6.0 | 引线框架、封接件、双金属零件 | 切削特性相近。多为薄壁零件,平面度主要由夹具决定。 | ±0.025 mm 是更稳妥的目标 |
Invar 零件的常见应用领域
每个行业都有各自的文件要求。请在询价单中说明所需的材料质保书、CTE 实测数据、首件检验或洁净度要求,我们会据此把加工交给已经熟悉相关流程的加工厂。
光学与光子学
镜头座、反射镜安装座和激光腔间隔件,需在室温升高时仍保持对准。
复合材料模具
碳纤维零件的铺层模具和芯模。Invar 在高压罐固化过程中的膨胀量与层压板接近。
航天
在轨道上经历大幅温度变化的仪器工作台、天线零件和光学结构件。
半导体与计量
几微米的漂移就算缺陷的框架、基准板和量具类零件。
低温工程
能降到液氮或 LNG 温度、且不会与配合件脱离的夹具和接头。
电子封装
与玻璃或氧化铝陶瓷相匹配的 Kovar 盖板、密封环和引脚密封件。
流程说明
您提交一份询价单,收到一份分项报价。合作加工厂加工零件,工程师跟进生产,零件在包装前接受检验。
提交您的询价单
上传 STEP 文件或 PDF 图纸,说明合金、数量、公差和热处理要求。大约只需三分钟。
我们审阅图纸并为成品零件报价
我们阅读图纸,指出会给工艺带来麻烦的地方,并在24 个工作小时内发出一份分项报价:材料、加工、热处理、检验、包装和运费。
加工、检验、发货
您确认报价后,我们把加工交给能加工该合金、并能完成零件所需应力消除工序的合作加工厂。工程师跟进生产,您每周收到一次进度更新,零件在包装前由我们检验。一个联系人,一份采购订单,一张发票。
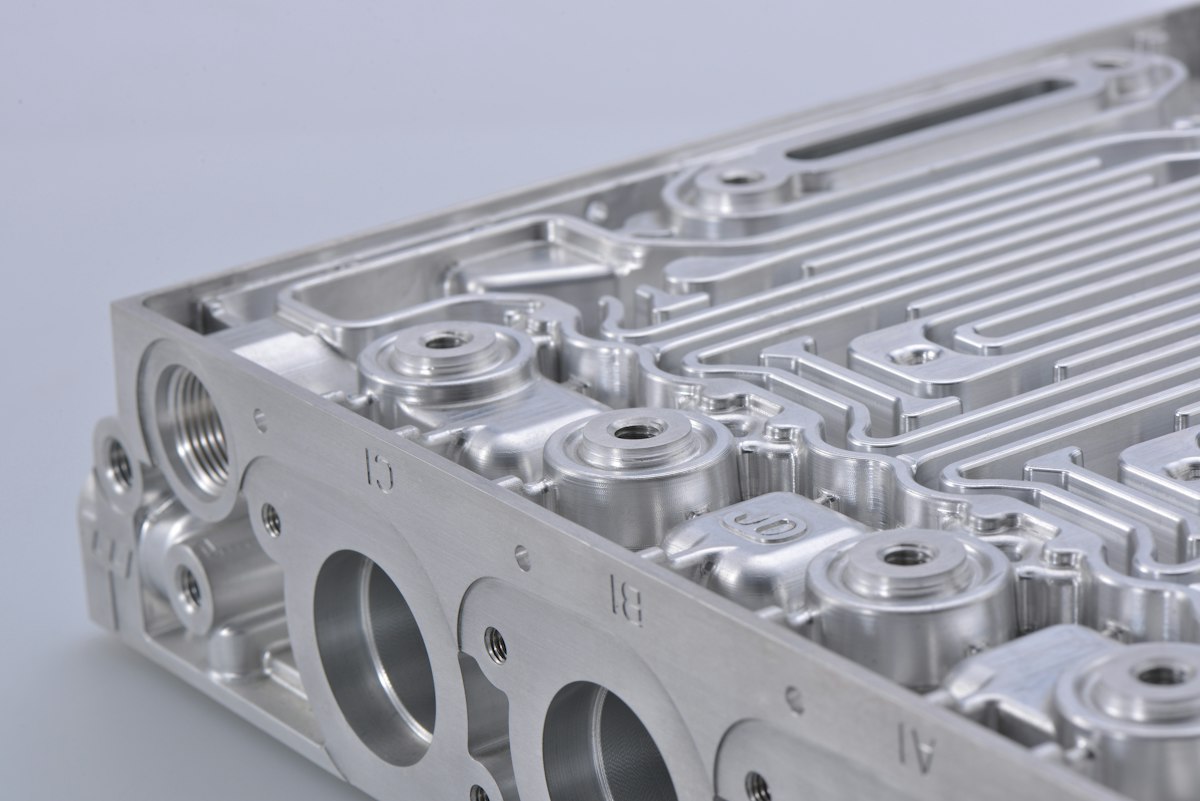
- 材料Invar 和 Kovar 都是镍合金。棒材和板材的价格是不锈钢的数倍,厚板到货可能要等数周。
- 切削速度这类合金粘性大且容易冷作硬化。加工厂要用比钢材更低的转速,并更频繁地换刀。
- 热处理每一道应力消除工序都意味着一次炉次、一次装卸和第二次装夹精加工。稳定化处理会再增加工序。
- 公差与检测精密件要在回温至 20 °C 后才能测量。三坐标测量机上的平面度和位置检测都需要真实的时间成本。
- 认证与记录出厂质保书是常规项目。针对您材料批次的实测热膨胀系数数据或完整检测报告需要额外付费。
已经有图纸了吗?
现在就发送简化版信息,缺少的内容我们会再询问您。如果您希望一次性提供完整信息,可以使用完整询价表单。
您的文件只会发送给我们邀请为零件报价的合作加工厂。如需保密协议,在签署之前不会分享任何内容。
加工 Invar 或 Kovar?获取适合您工厂的订单。
我们是您的客户:我们发送加工需求,您向我们报价,我们下采购订单。没有加入费,也不按需求收费。您无需与采购方打交道。
采购方常见问题
还有其他问题?请发邮件至 。
我的零件由谁加工?
我们向您供应成品零件。零件由我们网络中的合作加工厂加工,每家加工厂能做的合金和热处理都经过我们核实。我们接单,在安排加工前审阅图纸,由一名工程师跟进生产,零件在包装前接受检验。您只对接一个联系人、收一张发票,零件由我们负责。
谁能看到我的图纸?
首先是我们。之后只有我们邀请为零件报价的合作加工厂能看到,每份询价单最多 3 家。您的图纸不会群发给供应商名单。如果您要求签署保密协议(NDA),我们会在协议签署前暂扣文件。
价格如何确定?
您会收到一份成品零件的分项报价:材料、加工、热处理、检验、包装和运费。没有单独的服务费,在您接受报价之前无需支付任何费用。付款条件、返工政策和贸易术语(Incoterm)在报价单上确认。
你们能提供 Invar 材料质保书吗?
可以。大多数合作加工厂采购的 Invar 36 棒材和板材符合 ASTM F1684,Kovar 符合 ASTM F15,并附有标明化学成分的出厂质保书。如果您需要针对具体材料批次的实测热膨胀系数数据,请在询价单中说明,这会增加成本和交货周期,因此我们需要提前知道。
应力消除和稳定化处理由谁负责?
由加工该零件的合作加工厂负责,可能使用自有炉子,也可能通过其长期合作的热处理商完成。请在询价单中说明图纸是否要求应力消除或完整的稳定化处理周期,我们会把加工交给能完成该工艺的加工厂。
我可以发送哪些文件格式?
三维模型请用 STEP 或 IGES 格式,另附一份标注公差、合金规格和热处理要求的 PDF 图纸。DWG 和 DXF 格式同样适用。STEP 文件配合 PDF 图纸能获得最准确的报价。
写给 Invar 采购方的技术文章
- 选择供应商
如何找到一家真正有经验的 Invar 加工厂
如何筛选一家 Invar 加工厂:近期加工过哪些合金,应力消除在哪里完成,是否在 20 °C 下检测,以及会随货附带哪些文件。
- 材料
Invar 36 vs Kovar vs Super Invar:如何选择合金
Invar 36 vs Kovar vs Super Invar:典型 CTE 范围、居里点、规格和加工要点,附一份适用于安装座、玻璃封接和航天零件的决策表。
- 成本
Invar 加工成本:Invar 36 零件的报价构成
Invar 加工成本从何而来:材料、慢速切削、应力消除、20 °C 下的检测和认证,附一份算例报价拆解及降低成本的方法。
- 工艺流程
Invar 36 加工参数:转速、进给与刀具寿命
典型的 Invar 36 铣削、车削、钻孔和攻丝加工参数:刀具材料、速度、进给、冷却液,附一个 12 mm 立铣刀的算例。
- 材料
Invar 加工采购指南:低膨胀零件的关键知识
Invar 加工与不锈钢加工有何不同:为什么加工厂要先粗加工、应力消除再精加工,哪些公差是现实的,以及 Invar 36 询价单应写明哪些内容。
- 工艺流程
Invar 加工公差:图纸上写多严才现实
按特征类型列出典型的 Invar 加工公差,为什么 20 °C 下检测很重要,哪些几何公差标注对 Invar 真正有意义,以及如何把温度范围换算成所需的 CTE。