温度変化に対して寸法安定性を保つ部品のためのInvar加工
図面をお送りください。Invar 36、Super Invar、Kovarの完成部品をお見積もりし、応力除去の工程を理解しているパートナー加工会社に製作を発注し、納品まで追います。24営業時間以内に返信します。
1mの棒材を10°C加熱すると、次のように膨張します
- アルミニウム60610.236 mm
- ステンレス3160.160 mm
- 炭素鋼0.117 mm
- Invar 360.013 mm
その部品にInvarは必要ですか?
Invarは材料費も加工費も高くなります。通常の合金では許容差を超えて膨張してしまう場合にのみ、その価値があります。重要な寸法の長さ、想定される温度変化、必要な許容差を入力してください。
この計算はブラウザ内で行われ、送信されるデータはありません。代表的な膨張値を使用しています。
| 材料 | 代表的なCTE (ppm/°C) | 膨張量 (mm) | 許容差内 |
|---|---|---|---|
| アルミニウム6061 | 23.6 | ||
| ステンレス316 | 16.0 | ||
| 炭素鋼 | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Invar部品を段階的に加工する理由
切削は部品表面に応力と加工硬化を残します。Invarの場合、これは2つの影響を及ぼします。加工後、数日経ってから部品が動くことがあり、また膨張率が証明書の値より高くなることがあります。そのため、使用する機械と同じくらい加工の順序が重要です。
一括加工
粗加工と仕上げを1回の段取りで行い、素材から直接部品を仕上げます。
- 粗加工による応力が部品内に残ります
- 検査後に平面度や位置がずれることがあります
- 許容差が緩い部品や熱的に重要でない部品には適しています
段階的加工
粗加工、応力除去、軽切削による仕上げの順で加工します。図面の指示があれば安定化処理も行います。
- 最終面を切削する前に部品が安定します
- 膨張率は焼なまし材の値に近い状態を保ちます
- 見積もりに炉での処理と2回目の段取りが加わります
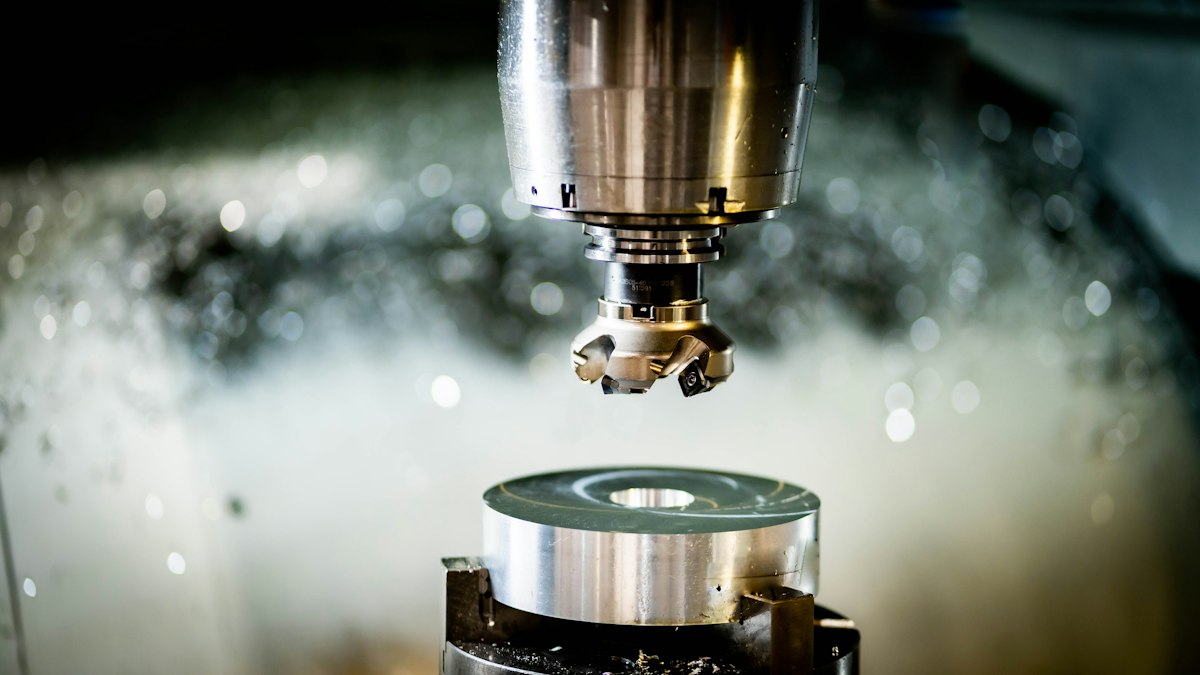
粗加工
主要な面すべてに均一な仕上げ代を残しながら、大部分の素材を除去します。
応力除去焼なまし
切削で生じた応力を解放するために部品を加熱します。サイクル条件は合金規格または図面の指示に従います。
仕上げ加工
鋭利な工具による軽切削で、表面を再び加工硬化させることなく最終寸法に仕上げます。
安定化処理と検査
要求精度が特に高い光学部品では、続けて安定化処理を行います。測定前に部品を20°Cまで馴染ませます。
Invar 36、Super Invar、Kovar、Alloy 42
加工会社が「Invar」という名前で見積もる、4つの低熱膨張合金です。以下は代表値であり、保証値ではありません。実際にどこまで対応できるかは、部品を加工するパートナー加工会社が、当社のお見積もりの前に貴社の形状に応じて確認します。
| 合金 | 代表的なCTE (ppm/°C) | 用途 | 加工上の注意 | 代表的な許容差 |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | 1.2〜1.6 | 光学部品マウント、複合材レイアップ治具、計測フレーム | 粘りがあり、オーステナイト系ステンレスのように加工硬化します。粗加工、応力除去、仕上げの順で加工します。 | ±0.01〜0.025 mm |
| Super InvarFe-32Ni-5Co | 0.3〜0.6 | 望遠鏡・レーザー構造部品、宇宙用光学部品 | 加工性はInvar 36とほぼ同様です。低熱膨張が有効な温度帯はInvar 36より狭くなります。 | ±0.01〜0.025 mm |
| KovarFe-29Ni-17Co, ASTM F15 | 5.0〜5.5 | ガラス・セラミック封止、電子部品パッケージ、フィードスルー | Invarより強度があります。封止前に焼なましと洗浄を行うのが一般的です。 | ±0.01〜0.025 mm |
| Alloy 42Fe-42Ni, ASTM F30 | 4.0〜6.0 | リードフレーム、封止部品、バイメタル部品 | 切削特性は同様です。薄肉部品が多いため、治具の設計が平面度を左右します。 | 安全に狙うなら±0.025 mm |
Invar部品の用途
分野によって必要な書類が異なります。材料証明書、CTE試験データ、初回サンプル検査、洗浄基準などをRFQに記載していただければ、その要件に既に対応している加工会社に製作を発注します。
光学・フォトニクス
室温が上昇しても位置精度を保つ必要のあるレンズセル、ミラーマウント、レーザー共振器スペーサーなど。
複合材治具
カーボンファイバー部品用のレイアップ金型やマンドレル。Invarはオートクレーブ内で積層材とほぼ同程度しか膨張しません。
宇宙分野
軌道上での大きな温度変化を受ける計測用ベンチ、アンテナ部品、光学構造材。
半導体・計測
数ミクロンのずれが不良となるフレーム、基準プレート、ゲージ部品。
極低温分野
液体窒素やLNG温度まで冷却しても、嵌合部品から収縮して外れない治具や継手。
電子パッケージング
ガラスやアルミナセラミックに整合するKovar製リッド、シールリング、フィードスルー。
ご利用の流れ
貴社からのRFQは1件、お返しする見積書も一通です。パートナー加工会社が部品を加工し、エンジニアが進捗を追い、梱包前に部品を検査します。
RFQを送る
STEPファイルまたはPDF図面をアップロードし、合金、数量、許容差、熱処理の要件をお知らせください。3分程度で完了します。
図面を確認し、完成部品をお見積もり
図面を確認し、工程上の問題になりそうな点をお伝えし、24営業時間以内に見積書を一通お送りします。材料、加工、熱処理、検査、梱包、輸送の内訳を明記します。
製作、検査、出荷
見積もりをご承認いただくと、この合金を加工でき、部品に必要な応力除去に対応できるパートナー加工会社に製作を発注します。エンジニアが加工の進捗を追い、毎週進捗をご報告し、梱包前に部品を検査します。窓口、発注書、請求書はそれぞれ一つです。
Invar部品の価格を左右する要因
Invarの見積もりは、同じ部品をステンレスで作る場合よりもかなり高くなるのが通常です。その差の大部分は5つの要因で説明でき、一部は図面側で変更できます。
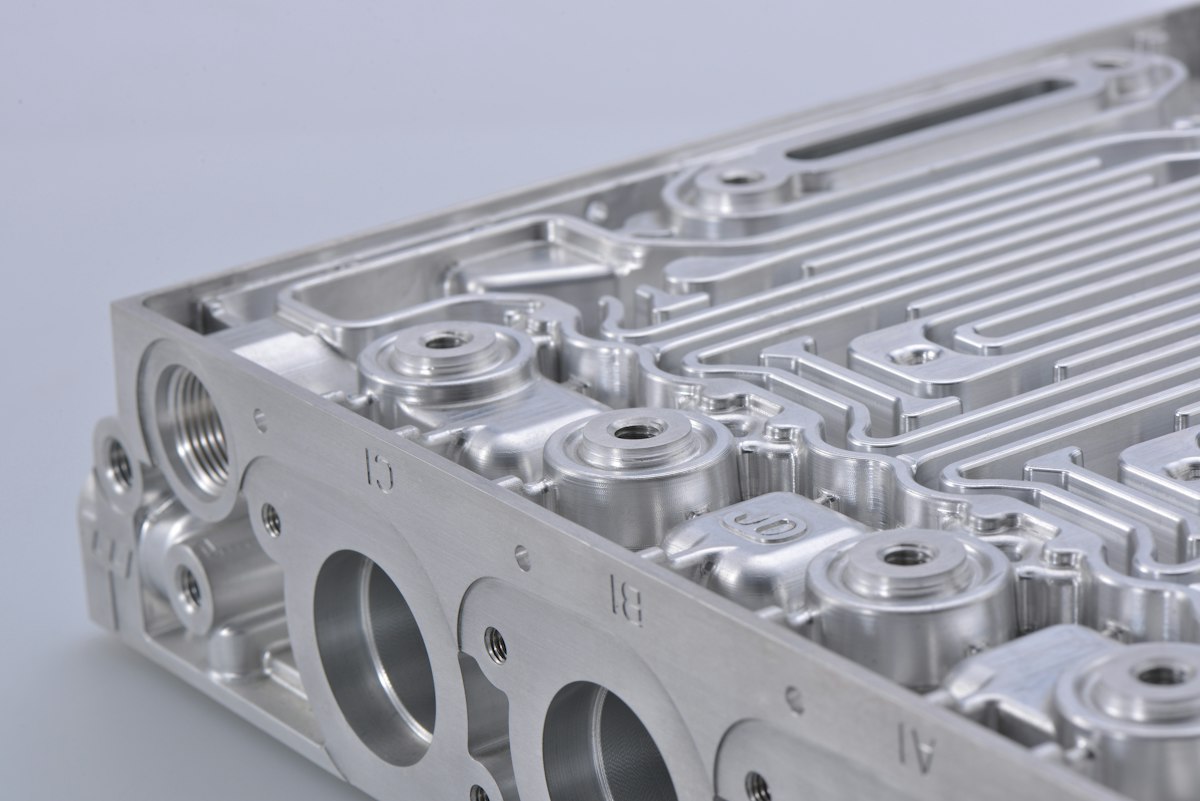
- 材料費InvarとKovarはニッケル合金です。棒材・板材はステンレスの数倍のコストがかかり、厚板は入荷まで数週間かかることもあります。
- 切削速度粘りがあり加工硬化しやすい合金です。加工会社は鋼材より低い速度で加工し、工具交換も頻繁に行います。
- 熱処理応力除去の工程には炉での処理、ハンドリング、仕上げ加工のための再セットアップが伴います。安定化処理を行う場合はさらに工程が増えます。
- 許容差と検査厳しい許容差の部品は、恒温環境で馴染ませた後に20°Cで測定します。CMMによる平面度や位置の検査には相応の時間がかかります。
- 証明書と記録ミル証明書は標準対応です。使用ロットの実測CTEデータや詳細な検査報告書を求める場合は追加費用がかかります。
図面はお持ちですか?
今すぐ簡易版を送信してください。不足している情報があれば後ほどお伺いします。最初から詳細情報をお伝えいただく場合は、詳細版のRFQフォームをご利用ください。
ファイルは、部品の見積もりを依頼するパートナー加工会社にのみ送られます。NDAをご希望の場合、締結されるまで何も共有されません。
InvarやKovarの加工実績はありますか? 貴社に合う仕事をお送りします。
当社が貴社の顧客です。当社が作業依頼を送り、貴社が当社に見積もりを出し、当社が発注書を発行します。参加費も依頼ごとの料金もありません。バイヤーとのやり取りは発生しません。
バイヤーからよくある質問
その他のご質問は まで。
部品はどこが加工しますか?
当社は完成部品をお届けします。加工は当社ネットワークのパートナー加工会社が行い、各社が扱える合金と熱処理は事前に確認しています。当社が注文を受け、製作を手配する前に図面を確認し、エンジニアが加工の進捗を追い、梱包前に部品を検査します。窓口も請求書も一つで、部品の品質には当社が責任を持ちます。
図面は誰が見ますか?
最初に見るのは当社です。その後、部品の見積もりを依頼するパートナー加工会社のみが確認します。1件のRFQにつき最大3社です。図面をサプライヤーリストに一斉送信することはありません。NDAをご希望の場合は、締結されるまでファイルを保留します。
価格はどのように決まりますか?
完成部品について、材料、加工、熱処理、検査、梱包、輸送を明記した見積書を一通お送りします。別途のサービス料はなく、見積もりを承認されるまで費用は発生しません。支払条件、再製作の扱い、インコタームズは見積書で確定します。
Invarの材料証明書を提供できますか?
はい。多くのパートナー加工会社は、ASTM F1684に準拠したInvar 36の棒材・板材、ASTM F15に準拠したKovarを、化学成分入りのミル証明書付きで調達しています。使用ロットの実測CTEデータが必要な場合は、RFQにその旨を明記してください。追加のコストと納期がかかるため、事前にお知らせいただく必要があります。
応力除去や安定化処理は誰が行いますか?
部品を加工するパートナー加工会社が、自社の炉または既に利用している熱処理業者を通じて行います。図面が応力除去または完全な安定化サイクルを要求しているかをRFQに記載していただければ、その工程に対応できる加工会社に製作を発注します。
どのファイル形式を送付できますか?
3DモデルはSTEPまたはIGES、加えて許容差・合金規格・熱処理の指示を記載したPDF図面をお送りください。DWGやDXFにも対応しています。STEPファイルとPDF図面を組み合わせると、最も精度の高い見積もりが得られます。
Invarバイヤー向けガイド
- Choosing a Supplier
実務経験のあるInvar加工会社の見つけ方
Invar加工会社の見極め方: 直近でどの合金を加工したか、応力除去をどこで行うか、20°Cで検査しているか、どの書類が付くかを確認します。
- Materials
Invar 36 vs Kovar vs Super Invar: 合金の選び方
Invar 36、Kovar、Super Invarの代表的なCTE帯、キュリー点、規格、加工上の注意点を、マウント、ガラス封止、宇宙用部品向けの判断表とともに解説します。
- Cost
Invar加工コスト: 加工会社がInvar 36部品に見積もる内容
Invar加工のコストがどこから来るのか。材料、遅い切削速度、応力除去、20°Cでの検査、証明書を、見積もり例と価格を下げる方法とともに解説します。
- Process
Invar 36加工パラメータ: 速度、送り、工具寿命
フライス加工、旋削、穴あけ、タップ加工におけるInvar 36の代表的な加工パラメータ。工具材質、速度、送り、切削油、12 mmエンドミルの計算例を解説します。
- Materials
Invar加工バイヤーガイド: 低熱膨張部品の基礎知識
Invar加工がステンレスと何が違うのか。粗加工、応力除去、仕上げの順で加工する理由、現実的な許容差、Invar 36のRFQに書くべき内容を解説します。
- Process
Invar加工の許容差: 図面に書く現実的な数値
形状別の代表的なInvar加工許容差、20°Cでの検査が重要な理由、Invarで意味を持つGD&T指示、そして温度範囲から必要なCTEを求める方法を解説します。