Maquinagem de Invar para peças que mantêm o tamanho com a temperatura
Envie o seu desenho. Orçamentamos as peças acabadas em Invar 36, Super Invar e Kovar, entregamos o trabalho a uma oficina parceira que conhece a sequência de alívio de tensões e acompanhamo-lo até à entrega. Resposta em até 24 horas úteis.
Uma barra de 1 m aquecida em 10 °C dilata-se
- Alumínio 60610.236 mm
- Aço inoxidável 3160.160 mm
- Aço-carbono0.117 mm
- Invar 360.013 mm
A sua peça precisa de Invar?
O Invar custa mais para comprar e para maquinar. Só compensa quando uma liga comum dilataria além da sua tolerância. Indique o comprimento crítico, a variação de temperatura a que está sujeito e a tolerância que precisa de manter.
Nada é enviado. Esta verificação corre no seu navegador e usa valores de dilatação típicos.
| Material | CTE típico (ppm/°C) | Dilatação (mm) | Dentro da tolerância |
|---|---|---|---|
| Alumínio 6061 | 23.6 | ||
| Aço inoxidável 316 | 16.0 | ||
| Aço-carbono | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Porque é que as peças em Invar são maquinadas em etapas
O corte introduz tensão e encruamento na superfície da peça. No Invar isto causa dois problemas: a peça pode deslocar-se dias depois de saír da máquina, e a sua dilatação pode subir acima do valor indicado no certificado. É por isso que a sequência importa tanto quanto a máquina.
Maquinada numa só etapa
Desbaste e acabamento na mesma fixação, direto da barra à peça final.
- A tensão do desbaste fica retida na peça
- A planicidade e a posição podem alterar-se depois da inspeção
- Adequado para tolerâncias largas ou peças sem exigência térmica
Maquinada em etapas
Desbaste, alívio de tensões e depois acabamento com cortes leves. Estabilização se o desenho exigir.
- A peça estabiliza antes de se cortarem as superfícies finais
- A dilatação mantém-se próxima do valor recozido
- Adiciona um ciclo de forno e uma segunda fixação ao orçamento
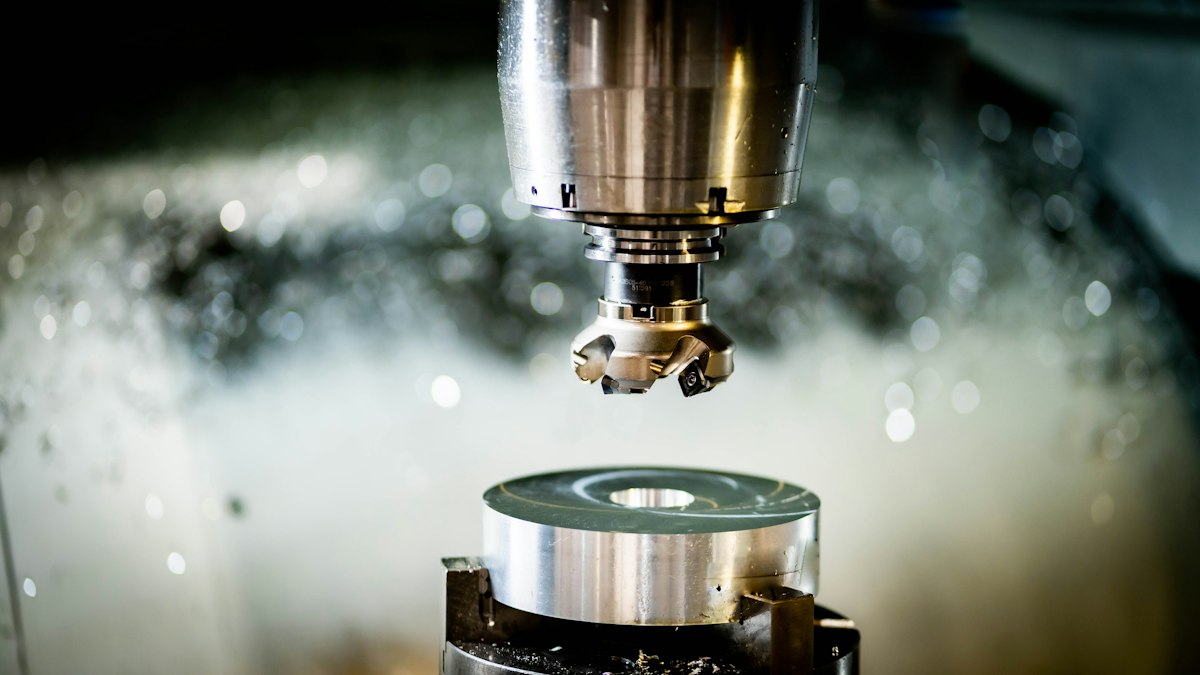
Maquinagem de desbaste
Remove a maior parte do material em bruto, deixando uma sobre-espessura uniforme em todas as faces críticas.
Alívio de tensões
A peça é aquecida em forno para libertar as tensões introduzidas pelo corte. O código da liga ou o desenho definem o ciclo.
Acabamento
Cortes leves com ferramenta afiada para atingir a dimensão final sem voltar a encruar a superfície.
Estabilização e inspeção
Para peças óticas com as exigências mais elevadas, segue-se um ciclo de estabilização adicional. A peça é aclimatizada a 20 °C antes da medição.
Invar 36, Super Invar, Kovar e Alloy 42
Quatro ligas de baixa dilatação que as oficinas orçam sob o nome Invar. Estes são valores típicos, não promessas. A oficina parceira que maquina a peça confirma o que consegue garantir na sua geometria específica antes de orçamentarmos.
| Liga | CTE típico (ppm/°C) | Utilização | Nota de maquinagem | Tolerância típica |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | 1,2 a 1,6 | Bases de espelhos, moldes de laminação de compósitos, quadros de metrologia | Pastoso e encrua como o aço inoxidável austenítico. Desbastar, aliviar tensões e só depois acabar. | ±0,01 a ±0,025 mm |
| Super InvarFe-32Ni-5Co | 0,3 a 0,6 | Estruturas de telescópios e laser, ótica espacial | Maquinagem muito semelhante ao Invar 36. A dilatação mais baixa só se mantém estável numa faixa de temperatura mais estreita. | ±0,01 a ±0,025 mm |
| KovarFe-29Ni-17Co, ASTM F15 | 5,0 a 5,5 | Vedações vidro-metal e cerâmica-metal, invólucros de componentes eletrónicos, feedthroughs | Mais resistente do que o Invar. Normalmente recozido e limpo antes da vedação. | ±0,01 a ±0,025 mm |
| Alloy 42Fe-42Ni, ASTM F30 | 4,0 a 6,0 | Lead frames, vedações, peças bimetálicas | Comportamento de corte semelhante. Normalmente é secção fina, por isso a fixação decide a planicidade. | ±0,025 mm é um objetivo mais seguro |
Onde são usadas as peças em Invar
Cada setor tem os seus próprios requisitos documentais. Mencione certificados de material, dados de teste de CTE, inspeção de primeira peça ou regras de limpeza no seu RFQ, para que possamos entregar o trabalho a uma oficina que já trabalha dessa forma.
Ótica e fotónica
Bases de lentes, suportes de espelhos e espaçadores de cavidades laser que têm de manter o alinhamento quando a sala aquece.
Moldes para compósitos
Moldes de laminação e mandris para peças em fibra de carbono. O Invar dilata quase ao mesmo ritmo que o laminado dentro da autoclave.
Aeroespacial
Bancadas de instrumentos, peças de antenas e estruturas óticas sujeitas a grandes variações térmicas em órbita.
Semicondutores e metrologia
Quadros, placas de referência e peças de calibre onde poucos micrómetros de desvio já são um defeito.
Criogenia
Fixações e ligações que descem até à temperatura do azoto líquido ou do LNG sem se separarem da peça acoplada.
Encapsulamento eletrónico
Tampas em Kovar, anéis de vedação e feedthroughs compatíveis com cerâmica de alumina ou vidro.
Como funciona
Um RFQ seu e um orçamento discriminado de volta. Uma oficina parceira maquina a peça, um engenheiro acompanha a produção e as peças são inspecionadas antes da embalagem.
Envie o seu RFQ
Carregue um ficheiro STEP ou um desenho em PDF e indique a liga, a quantidade, a tolerância e o tratamento térmico. Demora cerca de três minutos.
Lemos e orçamentamos as peças acabadas
Lemos o desenho, assinalamos o que possa dificultar o processo e enviamos um orçamento discriminado em até 24 horas úteis: material, maquinagem, tratamento térmico, inspeção, embalagem e transporte.
Fabricado, inspecionado e enviado
Aprove o orçamento e entregamos o trabalho a uma oficina parceira que corta esta liga e consegue executar o alívio de tensões que a sua peça precisa. Um engenheiro acompanha a produção, recebe uma atualização do progresso todas as semanas e inspecionamos as peças antes da embalagem. Um contacto, uma nota de encomenda, uma fatura.
O que determina o preço de uma peça em Invar
Um orçamento em Invar costuma ficar bem acima do mesmo desenho em aço inoxidável. Cinco fatores explicam a maior parte dessa diferença, e alguns pode alterar diretamente no desenho.
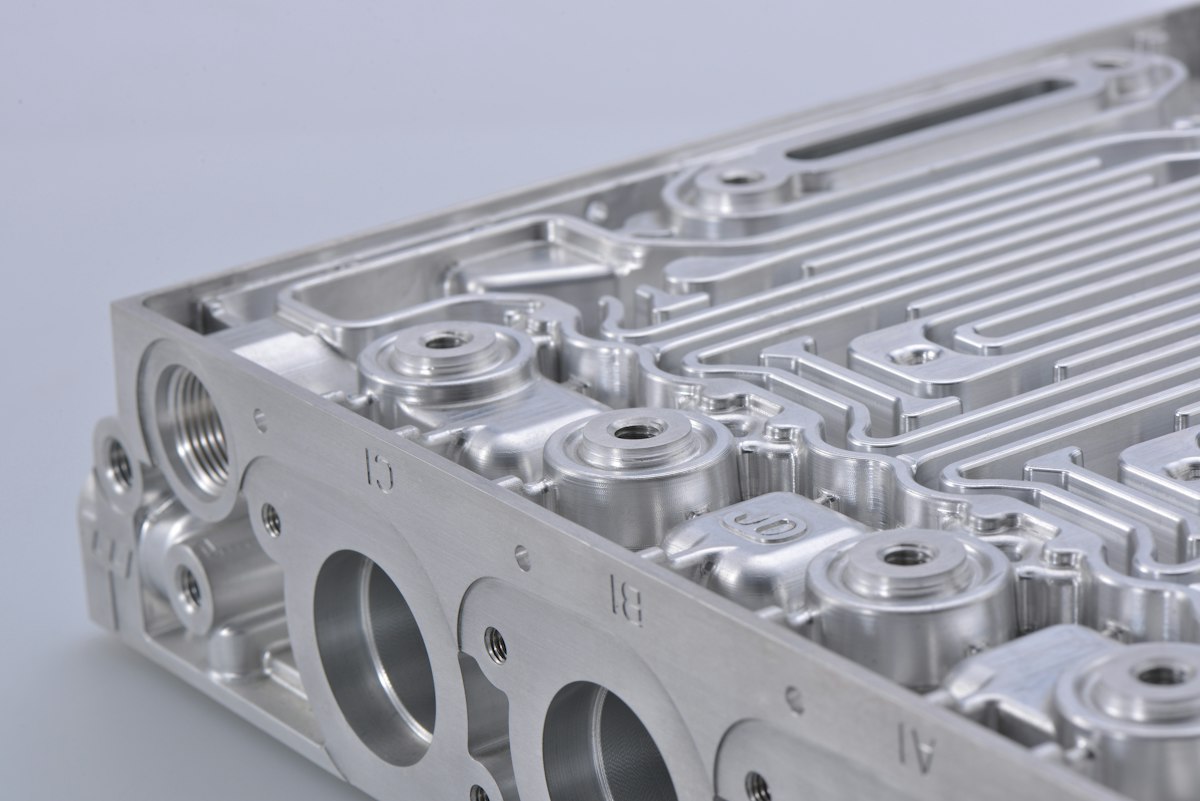
- MaterialInvar e Kovar são ligas de níquel. A barra e a chapa custam várias vezes mais do que o aço inoxidável, e chapa espessa pode levar semanas a chegar.
- Velocidade de corteSão ligas pastosas que encruam com facilidade. As oficinas usam velocidades mais baixas e trocam a ferramenta com mais frequência do que no aço.
- Tratamento térmicoCada etapa de alívio de tensões exige um ciclo de forno, manuseamento e uma segunda fixação para o acabamento. Um ciclo de estabilização completo custa mais.
- Tolerância e inspeçãoPeças de tolerância apertada são medidas a 20 °C depois de estabilizarem termicamente. Verificar planicidade e posição em MMC consome tempo real.
- Certificação e registosO certificado do fabricante é normal. Dados de CTE medidos para o seu lote específico ou um relatório de inspeção completo custam mais.
Já tem um desenho pronto?
Envie agora a versão resumida. Pedimos o que faltar. Se preferir dar todos os detalhes desde já, use o formulário completo de RFQ.
Os seus ficheiros só vão para as oficinas parceiras a quem pedimos orçamento para a peça. Peça um NDA e nada é partilhado até estar assinado.
Maquina Invar ou Kovar? Receba trabalho que se ajusta à sua oficina.
Somos o seu cliente: enviamos um pedido de trabalho, a oficina orçamenta para nós e emitimos a nota de encomenda. Sem taxa de adesão e sem custo por pedido. Não trata com o comprador.
Perguntas frequentes de compradores
Tem outra pergunta? Envie um e-mail para .
Quem maquina as minhas peças?
Fornecemos-lhe as peças acabadas. São maquinadas por oficinas parceiras da nossa rede, cada uma verificada quanto às ligas e ao tratamento térmico que executa. Recebemos a encomenda, lemos o desenho antes de entregar o trabalho, um engenheiro acompanha a produção e as peças são inspecionadas antes da embalagem. Trata com um só contacto e recebe uma só fatura, e respondemos pelas peças.
Quem vê o meu desenho?
Nós, em primeiro lugar. Depois, apenas as oficinas parceiras a quem pedimos orçamento para a peça, no máximo 3 por RFQ. O seu desenho não é difundido por uma lista de fornecedores. Se pedir um NDA, guardamos os ficheiros até o NDA estar assinado.
Como é definido o preço?
Recebe um orçamento discriminado das peças acabadas: material, maquinagem, tratamento térmico, inspeção, embalagem e transporte. Não há uma taxa de serviço à parte e não paga nada antes de aceitar o orçamento. As condições de pagamento, a política de refabrico e o Incoterm são confirmados no seu orçamento.
Conseguem fornecer o Invar com certificado de material?
Sim. A maioria das oficinas parceiras compra barra e chapa de Invar 36 segundo a norma ASTM F1684 e Kovar segundo a ASTM F15, com certificado do fabricante sobre a composição química. Se precisar de dados de CTE medidos para o seu lote específico, indique-o no RFQ. Este pedido aumenta o custo e o prazo, por isso precisamos de saber com antecedência.
Quem faz o alívio de tensões e a estabilização?
A oficina parceira que maquina a peça, no seu próprio forno ou através do tratador térmico que já utiliza. Indique claramente no RFQ se o desenho exige alívio de tensões ou um ciclo de estabilização completo, e entregamos o trabalho a uma oficina capaz de executar esse processo.
Que formatos de ficheiro posso enviar?
STEP ou IGES para o modelo 3D, com um PDF do desenho contendo tolerâncias, código da liga e notas de tratamento térmico. DWG e DXF também servem. Um ficheiro STEP acompanhado de um desenho PDF cotado é o que permite o orçamento mais preciso.
Guias para compradores de Invar
- Escolher um fornecedor
Como Encontrar uma Oficina de Maquinagem de Invar com Experiência Real
Como qualificar uma oficina de maquinagem de Invar: que ligas cortou recentemente, onde corre o alívio de tensões, se inspeciona a 20 °C e que documentação acompanha a peça.
- Materiais
Invar 36 vs Kovar vs Super Invar: Escolher uma Liga
Invar 36 vs Kovar vs Super Invar: faixas de CTE típicas, ponto de Curie, normas e notas de maquinagem, com uma tabela de decisão para bases, vedações de vidro e peças espaciais.
- Custo
Custo da Maquinagem de Invar: O Que as Oficinas Cobram numa Peça em Invar 36
De onde vem o custo da maquinagem de Invar: material, corte lento, alívio de tensões, inspeção a 20 °C e certificados, com uma decomposição de orçamento e formas de o reduzir.
- Processo
Parâmetros de Maquinagem do Invar 36: Velocidades, Avanços, Desgaste de Ferramenta
Parâmetros típicos de maquinagem do Invar 36 para fresagem, torneamento, furação e roscagem: material de ferramenta, velocidade, avanço, fluido de corte e um exemplo prático com fresa de 12 mm.
- Materiais
Maquinagem de Invar: Guia do Comprador para Peças de Baixa Dilatação
Como a maquinagem de Invar difere do aço inoxidável: porque as oficinas desbastam, aliviam tensões e depois acabam, que tolerâncias são realistas e o que colocar no seu RFQ de Invar 36.
- Processo
Tolerâncias de Maquinagem de Invar: O Que É Realista num Desenho
Tolerâncias típicas de maquinagem de Invar por característica, porque a inspeção a 20 °C importa, que indicações de GD&T contam no Invar e como converter uma faixa de temperatura num CTE.