Invar-Bearbeitung für Bauteile, die über der Temperatur ihre Größe halten
Senden Sie Ihre Zeichnung. Wir bieten die fertigen Teile aus Invar 36, Super Invar und Kovar an, vergeben die Fertigung an eine Partnerwerkstatt, die die Abfolge des Spannungsarmglühens kennt, und begleiten den Auftrag bis zur Lieferung. Antwort innerhalb von 24 Geschäftsstunden.
Ein 1 m langer Stab dehnt sich bei +10 °C aus um
- Aluminium 60610.236 mm
- Edelstahl 3160.160 mm
- Baustahl0.117 mm
- Invar 360.013 mm
Braucht Ihr Bauteil Invar?
Invar kostet mehr, beim Material wie bei der Bearbeitung. Es lohnt sich nur, wenn ein normaler Werkstoff über Ihre Toleranz hinaus wachsen würde. Geben Sie die relevante Länge, die Temperaturschwankung und die Toleranz ein, die Sie halten müssen.
Es wird nichts gesendet. Dieser Check läuft in Ihrem Browser und nutzt typische Ausdehnungswerte.
| Werkstoff | Typischer CTE (ppm/°C) | Ausdehnung (mm) | Innerhalb der Toleranz |
|---|---|---|---|
| Aluminium 6061 | 23.6 | ||
| Edelstahl 316 | 16.0 | ||
| Baustahl | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Warum Invar-Bauteile in mehreren Stufen bearbeitet werden
Zerspanung erzeugt Spannung und Kaltverfestigung an der Bauteiloberfläche. Bei Invar verursacht das zwei Probleme: Das Bauteil kann sich noch Tage nach dem Verlassen der Maschine bewegen, und seine Ausdehnung kann über den Wert auf dem Zertifikat steigen. Deshalb ist die Abfolge genauso wichtig wie die Maschine.
In einem Durchgang bearbeitet
Schruppen und Schlichten in einer Aufspannung, direkt von der Stange zum Bauteil.
- Spannung aus dem Schruppen bleibt im Bauteil
- Ebenheit und Position können nach der Prüfung abweichen
- Geeignet für lockere Toleranzen oder thermisch unkritische Bauteile
In Stufen bearbeitet
Schruppen, spannungsarmglühen, dann mit leichten Schnitten schlichten. Bei Bedarf laut Zeichnung stabilisieren.
- Das Bauteil setzt sich, bevor die finalen Flächen geschnitten werden
- Die Ausdehnung bleibt nahe am geglühten Wert
- Fügt einen Ofenlauf und eine zweite Aufspannung zum Angebot hinzu
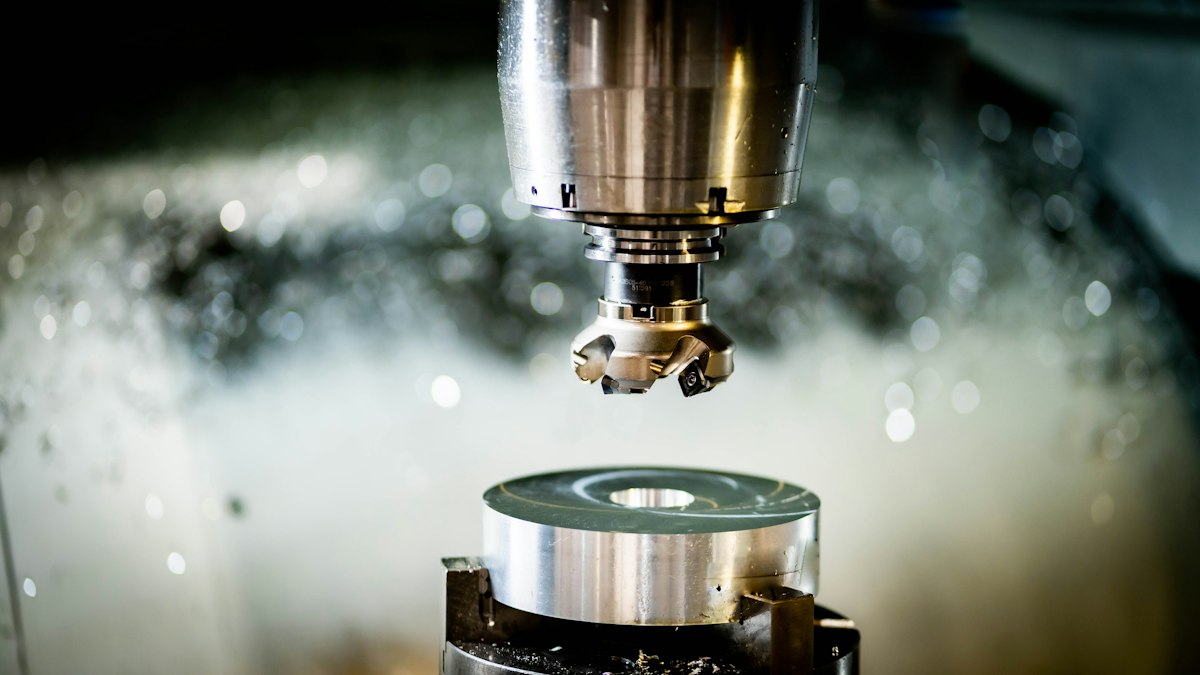
Schruppen
Den Großteil des Aufmaßes entfernen und auf jeder relevanten Fläche ein gleichmäßiges Aufmaß belassen.
Spannungsarmglühen
Das Bauteil erwärmen, um die durch die Zerspanung entstandene Spannung abzubauen. Die Werkstoffspezifikation oder die Zeichnung legt den Zyklus fest.
Schlichten
Leichte Schnitte mit scharfen Werkzeugen bringen das Bauteil auf Endmaß, ohne die Oberfläche erneut kaltzuverformen.
Stabilisieren und prüfen
Bei den anspruchsvollsten Optikteilen folgt ein Stabilisierungszyklus. Die Bauteile werden vor der Messung auf 20 °C temperiert.
Invar 36, Super Invar, Kovar und Alloy 42
Vier Werkstoffe mit geringer Ausdehnung, die Werkstätten unter dem Namen Invar anbieten. Das sind typische Werte, keine Zusagen. Die Partnerwerkstatt, die das Teil fertigt, bestätigt vor unserem Angebot, was sie an Ihrer Geometrie tatsächlich einhalten kann.
| Werkstoff | Typischer CTE (ppm/°C) | Verwendung | Hinweis zur Bearbeitung | Typische Toleranz |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | 1,2 bis 1,6 | Optikhalterungen, Composite-Legewerkzeuge, Messtechnikrahmen | Zäh und kaltverformungsempfindlich wie austenitischer Edelstahl. Schruppen, spannungsarmglühen, dann schlichten. | ±0,01 bis ±0,025 mm |
| Super InvarFe-32Ni-5Co | 0,3 bis 0,6 | Teleskop- und Laserstrukturen, Weltraumoptik | Lässt sich ähnlich wie Invar 36 bearbeiten. Die geringe Ausdehnung gilt nur in einem engeren Temperaturband. | ±0,01 bis ±0,025 mm |
| KovarFe-29Ni-17Co, ASTM F15 | 5,0 bis 5,5 | Glas- und Keramikdurchführungen, Elektronikgehäuse, Durchführungen | Härter als Invar. Wird meist vor dem Verschweißen geglüht und gereinigt. | ±0,01 bis ±0,025 mm |
| Alloy 42Fe-42Ni, ASTM F30 | 4,0 bis 6,0 | Leadframes, Durchführungen, Bimetallteile | Ähnliches Zerspanungsverhalten. Oft dünnwandige Teile, daher bestimmt die Aufspannung die Ebenheit. | ±0,025 mm ist ein sichereres Ziel |
Mehr Werkstoff-Leitfäden finden Sie in unseren Leitfäden. Vergleich: Invar 36 vs Kovar vs Super Invar.
Wo Invar-Bauteile eingesetzt werden
Jede Branche bringt eigene Anforderungen an die Dokumentation mit. Nennen Sie Materialzertifikate, CTE-Prüfdaten, Erstmusterprüfung oder Reinigungsvorschriften in Ihrer RFQ, damit wir die Fertigung an eine Werkstatt vergeben, die bereits so arbeitet.
Optik und Photonik
Linsenfassungen, Spiegelhalterungen und Abstandshalter für Laserkavitäten, die die Ausrichtung halten müssen, wenn sich der Raum erwärmt.
Composite-Werkzeugbau
Legeformen und Dorne für Bauteile aus Kohlefaser. Invar dehnt sich im Autoklaven etwa so wenig aus wie das Laminat.
Raumfahrt
Instrumentenbänke, Antennenteile und optische Strukturen, die im Orbit große Temperaturschwankungen erleben.
Halbleiter und Messtechnik
Rahmen, Referenzplatten und Messteile, bei denen bereits wenige Mikrometer Drift ein Fehler sind.
Kryotechnik
Vorrichtungen und Verbindungen, die bis auf die Temperatur von flüssigem Stickstoff oder LNG heruntergehen, ohne sich von Passteilen zu lösen.
Elektronikgehäuse
Kovar-Deckel, Dichtringe und Durchführungen, angepasst an Glas oder Aluminiumoxidkeramik.
So funktioniert es
Eine RFQ von Ihnen und ein aufgeschlüsseltes Angebot zurück. Eine Partnerwerkstatt fertigt das Teil, ein Ingenieur begleitet die Fertigung, und die Teile werden vor dem Verpacken geprüft.
Senden Sie Ihre RFQ
Laden Sie eine STEP-Datei oder eine PDF-Zeichnung hoch und nennen Sie Werkstoff, Menge, Toleranz und Anforderungen an die Wärmebehandlung. Das dauert etwa drei Minuten.
Wir lesen sie und bieten die fertigen Teile an
Wir lesen die Zeichnung, markieren alles, was dem Ablauf im Weg steht, und senden innerhalb von 24 Geschäftsstunden ein aufgeschlüsseltes Angebot: Werkstoff, Bearbeitung, Wärmebehandlung, Prüfung, Verpackung und Fracht.
Gefertigt, geprüft und versandt
Sie nehmen das Angebot an, und wir vergeben die Fertigung an eine Partnerwerkstatt, die diesen Werkstoff bearbeitet und die Spannungsarmglühung durchführen kann, die Ihr Bauteil braucht. Ein Ingenieur begleitet die Fertigung, Sie erhalten jede Woche einen Fortschrittsbericht, und wir prüfen die Teile vor dem Verpacken. Ein Ansprechpartner, eine Bestellung, eine Rechnung.
Was den Preis eines Invar-Bauteils bestimmt
Ein Invar-Angebot liegt meist deutlich über demselben Bauteil in Edelstahl. Fünf Faktoren erklären den größten Teil dieses Unterschieds, und einige davon können Sie direkt auf der Zeichnung ändern.
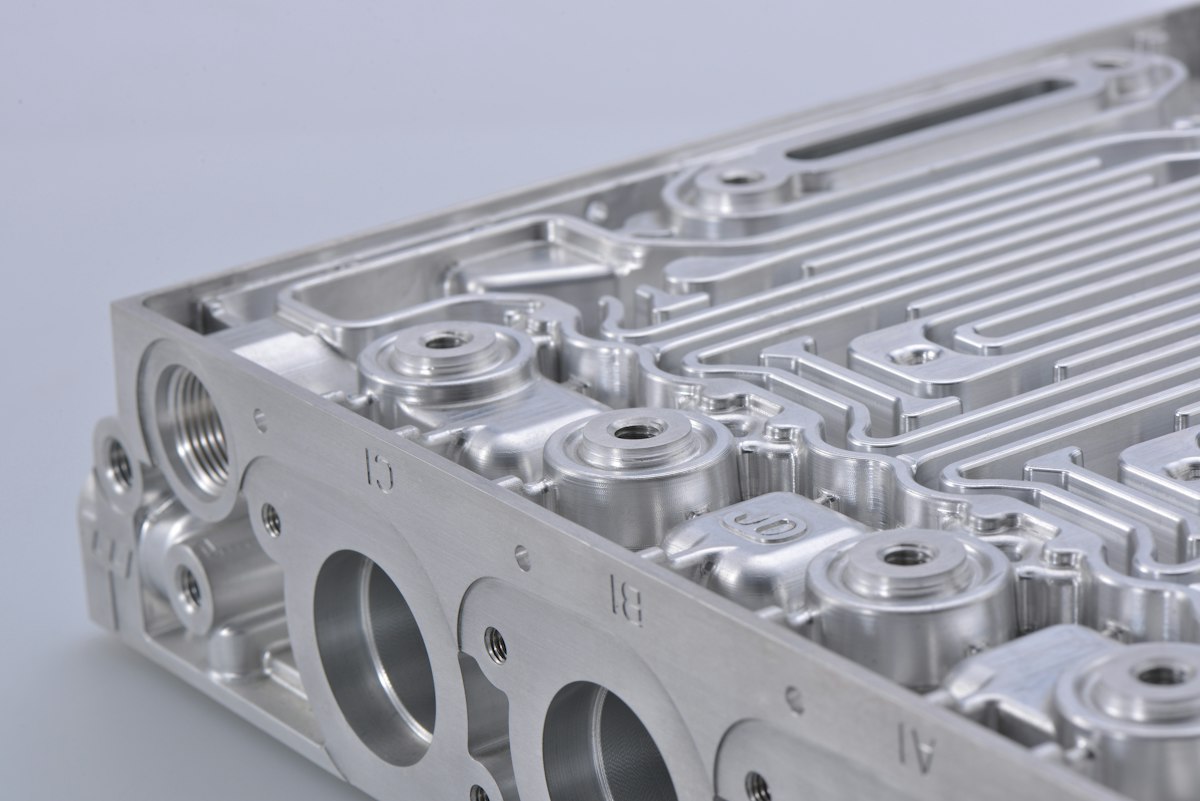
- WerkstoffInvar und Kovar sind Nickellegierungen. Stangen und Platten kosten ein Vielfaches von Edelstahl, und dicke Platten können Wochen bis zur Lieferung brauchen.
- SchnittgeschwindigkeitDer Werkstoff ist zäh und kaltverformungsempfindlich. Werkstätten fahren langsamer und wechseln Werkzeuge häufiger als bei Stahl.
- WärmebehandlungJeder Spannungsarmglühschritt bedeutet einen Ofenlauf, Handling und eine zweite Aufspannung zum Schlichten. Ein Stabilisierungszyklus kommt noch dazu.
- Toleranz und PrüfungEnge Bauteile werden nach einer Temperierzeit bei 20 °C gemessen. Ebenheits- und Positionsprüfungen auf einem KMG kosten reale Zeit.
- Zertifikate und NachweiseEin Werkszertifikat ist normal. Gemessene CTE-Daten für Ihre Schmelzcharge oder ein vollständiger Prüfbericht kosten extra.
Zeichnung schon fertig?
Senden Sie jetzt die Kurzversion. Wir fragen nach, falls etwas fehlt. Wenn Sie lieber gleich alle Details angeben möchten, nutzen Sie das vollständige RFQ-Formular.
Ihre Dateien gehen nur an die Partnerwerkstätten, die wir um einen Preis für das Teil bitten. Fordern Sie eine NDA an, und nichts wird geteilt, bevor sie unterschrieben ist.
Bearbeiten Sie Invar oder Kovar? Erhalten Sie Aufträge, die zu Ihrer Werkstatt passen.
Wir sind Ihr Kunde: Wir senden eine Arbeitsanfrage, Sie machen uns ein Angebot, und wir erteilen die Bestellung. Keine Aufnahmegebühr und keine Kosten pro Anfrage. Mit dem Käufer haben Sie nichts zu tun.
Fragen von Käufern
Noch etwas anderes? E-Mail an .
Wer fertigt meine Teile?
Wir liefern Ihnen die fertigen Teile. Partnerwerkstätten aus unserem Netzwerk fertigen sie, jede geprüft auf die Werkstoffe und die Wärmebehandlung, die sie beherrscht. Wir nehmen den Auftrag an, prüfen die Zeichnung, bevor die Fertigung vergeben wird, ein Ingenieur begleitet die Fertigung, und die Teile werden vor dem Verpacken geprüft. Sie haben einen Ansprechpartner und eine Rechnung, und wir stehen für die Teile ein.
Wer sieht meine Zeichnung?
Zuerst wir. Danach nur die Partnerwerkstätten, die wir um einen Preis für das Teil bitten, höchstens 3 pro RFQ. Ihre Zeichnung wird nicht an eine Lieferantenliste verteilt. Wenn Sie eine NDA verlangen, halten wir die Dateien zurück, bis sie unterschrieben ist.
Wie entsteht der Preis?
Sie erhalten ein aufgeschlüsseltes Angebot für die fertigen Teile: Werkstoff, Bearbeitung, Wärmebehandlung, Prüfung, Verpackung und Fracht. Es gibt keine separate Servicegebühr, und vor der Annahme des Angebots zahlen Sie nichts. Zahlungsbedingungen, Regelung für Nacharbeit und Incoterm werden in Ihrem Angebot bestätigt.
Können Sie Invar mit Materialzertifikaten liefern?
Ja. Die meisten Partnerwerkstätten kaufen Invar-36-Stangen und -Platten nach ASTM F1684 und Kovar nach ASTM F15 mit einem Werkszertifikat zur Chemie. Wenn Sie gemessene CTE-Daten für Ihre Schmelzcharge benötigen, geben Sie das in der RFQ an. Das erhöht Kosten und Lieferzeit, also müssen wir es vorher wissen.
Wer übernimmt Spannungsarmglühen und Stabilisierung?
Die Partnerwerkstatt, die das Teil fertigt, entweder im eigenen Ofen oder über einen Wärmebehandler, den sie bereits nutzt. Teilen Sie uns in der RFQ mit, ob Ihre Zeichnung ein Spannungsarmglühen oder einen vollständigen Stabilisierungszyklus verlangt, und wir vergeben die Fertigung an eine Werkstatt, die diesen Ablauf durchführen kann.
Welche Dateiformate kann ich senden?
STEP oder IGES für das 3D-Modell, dazu eine PDF-Zeichnung mit Toleranzen, Werkstoffspezifikation und Hinweisen zur Wärmebehandlung. DWG und DXF funktionieren ebenfalls. Eine STEP-Datei zusammen mit einer PDF-Zeichnung liefert die genauesten Angebote.
Leitfäden für Invar-Käufer
- Choosing a Supplier
Wie man eine Invar-Werkstatt mit echter Erfahrung findet
Wie man eine Invar-Werkstatt qualifiziert: welche Werkstoffe sie zuletzt bearbeitet hat, wo das Spannungsarmglühen stattfindet, ob sie bei 20 °C prüft und welche Dokumentation mitkommt.
- Materials
Invar 36 vs Kovar vs Super Invar: Die Wahl des Werkstoffs
Invar 36 vs Kovar vs Super Invar: typische CTE-Bänder, Curie-Punkt, Normen und Bearbeitungshinweise, mit einer Entscheidungstabelle für Halterungen, Glasdurchführungen und Raumfahrtteile.
- Cost
Invar-Bearbeitungskosten: Was Werkstätten an einem Invar-36-Bauteil bepreisen
Woher die Kosten der Invar-Bearbeitung kommen: Werkstoff, langsame Zerspanung, Spannungsarmglühen, Prüfung bei 20 °C und Zertifikate, mit einer durchgerechneten Angebotsaufschlüsselung und Wegen, sie zu senken.
- Process
Invar-36-Bearbeitungsparameter: Geschwindigkeiten, Vorschübe, Werkzeugverschleiß
Typische Invar-36-Bearbeitungsparameter für Fräsen, Drehen, Bohren und Gewindeschneiden: Werkzeugmaterial, Geschwindigkeit, Vorschub, Kühlmittel und ein durchgerechnetes 12 mm Schaftfräser-Beispiel.
- Materials
Invar-Bearbeitung: Ein Leitfaden für Käufer von Bauteilen mit geringer Ausdehnung
Wie sich Invar-Bearbeitung von Edelstahl unterscheidet: warum Werkstätten schruppen, spannungsarmglühen und dann schlichten, welche Toleranzen realistisch sind und was auf Ihre Invar-36-RFQ gehört.
- Process
Invar-Bearbeitungstoleranzen: Was auf einer Zeichnung realistisch ist
Typische Invar-Bearbeitungstoleranzen nach Merkmal, warum Prüfung bei 20 °C wichtig ist, welche GD&T-Angaben bei Invar zählen und wie man ein Temperaturband in einen CTE umrechnet.