Usinage Invar pour des pièces qui gardent leur cote quelle que soit la température
Envoyez votre plan. Nous chiffrons les pièces finies en Invar 36, Super Invar et Kovar, confions la fabrication à un atelier partenaire qui connaît la séquence de détente et la suivons jusqu'à la livraison. Réponse sous 24 heures ouvrées.
Une barre de 1 m réchauffée de 10 °C se dilate de
- Aluminium 60610.236 mm
- Acier inoxydable 3160.160 mm
- Acier au carbone0.117 mm
- Invar 360.013 mm
Votre pièce a-t-elle besoin d'Invar ?
L'Invar coûte plus cher à l'achat comme à l'usinage. Il n'est rentable que si un alliage courant se dilaterait au-delà de votre tolérance. Indiquez la longueur qui compte, l'écart de température subi et la tolérance à tenir.
Rien n'est envoyé. Ce calcul s'exécute dans votre navigateur et utilise des valeurs de dilatation typiques.
| Matériau | CTE typique (ppm/°C) | Dilatation (mm) | Dans la tolérance |
|---|---|---|---|
| Aluminium 6061 | 23.6 | ||
| Acier inoxydable 316 | 16.0 | ||
| Acier au carbone | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Pourquoi les pièces en Invar sont usinées en plusieurs étapes
La coupe crée des contraintes et un écrouissage en surface de la pièce. Avec l'Invar, cela pose deux problèmes : la pièce peut bouger plusieurs jours après avoir quitté la machine, et sa dilatation peut dépasser la valeur indiquée sur le certificat. C'est pourquoi la séquence compte autant que la machine.
Usinage en une seule passe
Ébauche et finition dans le même montage, directement de la barre à la pièce.
- Les contraintes de l'ébauche restent piégées dans la pièce
- La planéité et la position peuvent dériver après le contrôle
- Convient aux tolérances larges ou aux pièces non critiques thermiquement
Usinage en plusieurs étapes
Ébauche, détente, puis finition avec des passes légères. Stabilisation si le plan l'exige.
- La pièce se stabilise avant la coupe des surfaces finales
- La dilatation reste proche de la valeur après recuit
- Ajoute un passage au four et un second montage au devis
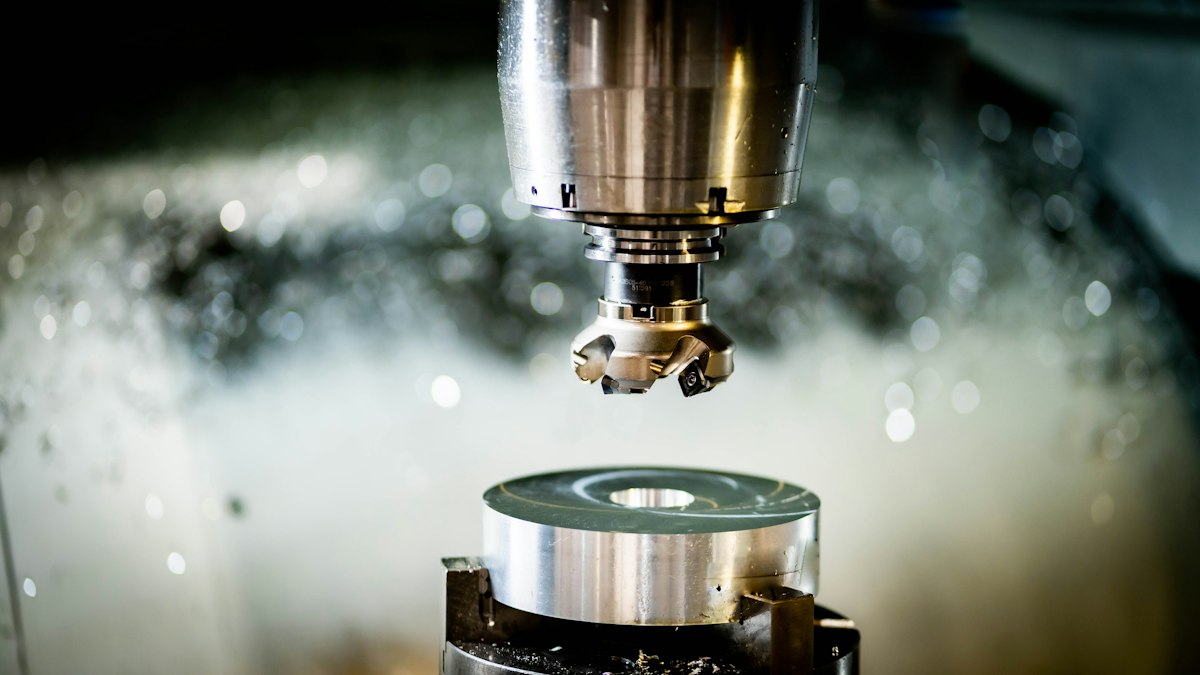
Ébauche
Retrait de la majeure partie de la matière, en laissant une surépaisseur régulière sur toutes les faces critiques.
Détente thermique
Chauffe de la pièce pour libérer les contraintes créées par la coupe. La nuance d'alliage ou le plan fixe le cycle.
Finition
Passes légères avec des outils affûtés pour atteindre la cote finale sans réintroduire d'écrouissage en surface.
Stabilisation et contrôle
Pour les pièces optiques les plus exigeantes, un cycle de stabilisation supplémentaire suit. Les pièces sont stabilisées à 20 °C avant la mesure.
Invar 36, Super Invar, Kovar et Alloy 42
Quatre alliages à faible dilatation que les ateliers cotent sous le nom Invar. Ce sont des valeurs typiques, pas des promesses. L'atelier partenaire qui usine la pièce confirme ce qu'il peut tenir sur votre géométrie avant que nous établissions le devis.
| Alliage | CTE typique (ppm/°C) | Utilisation | Note d'usinage | Tolérance typique |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | 1.2 à 1.6 | Supports optiques, moules de drapage composite, bâtis de métrologie | Collant et sujet à l'écrouissage comme un acier inoxydable austénitique. Ébauche, détente, puis finition. | ±0.01 à ±0.025 mm |
| Super InvarFe-32Ni-5Co | 0.3 à 0.6 | Structures de télescopes et de lasers, optique spatiale | S'usine à peu près comme l'Invar 36. Sa très faible dilatation ne tient que sur une plage de température plus étroite. | ±0.01 à ±0.025 mm |
| KovarFe-29Ni-17Co, ASTM F15 | 5.0 à 5.5 | Scellements verre-métal et céramique, boîtiers électroniques, traversées | Plus résistant que l'Invar. Généralement recuit et nettoyé avant le scellement. | ±0.01 à ±0.025 mm |
| Alloy 42Fe-42Ni, ASTM F30 | 4.0 à 6.0 | Grilles de connexion, scellements, pièces bimétalliques | Comportement de coupe similaire. Pièces souvent fines, où le montage détermine la planéité. | ±0.025 mm est un objectif plus prudent |
Où sont utilisées les pièces en Invar
Chaque secteur apporte ses propres exigences. Mentionnez les certificats matière, les données d'essai CTE, le contrôle de première pièce ou les règles de propreté dans votre RFQ afin que nous confiions le travail à un atelier déjà habitué à ces exigences.
Optique et photonique
Fûts de lentille, supports de miroir et entretoises de cavité laser qui doivent garder leur alignement quand la pièce se réchauffe.
Outillage composite
Moules de drapage et mandrins pour pièces en fibre de carbone. L'Invar se dilate presque autant que le stratifié dans l'autoclave.
Spatial
Bancs d'instruments, pièces d'antenne et structures optiques soumises à de fortes variations de température en orbite.
Semi-conducteurs et métrologie
Bâtis, plaques de référence et pièces de jauge où quelques microns de dérive constituent déjà un défaut.
Cryogénie
Montages et raccords qui descendent jusqu'à la température de l'azote liquide ou du LNG sans se détacher des pièces assemblées.
Emballage électronique
Capots Kovar, bagues de scellement et traversées adaptées au verre ou à la céramique alumine.
Comment ça marche
Une RFQ de votre part et un devis détaillé unique en retour. Un atelier partenaire usine la pièce, un ingénieur suit la fabrication et les pièces sont contrôlées avant l'emballage.
Envoyez votre RFQ
Téléchargez un fichier STEP ou un plan PDF et indiquez l'alliage, la quantité, la tolérance et le traitement thermique. Environ trois minutes.
Nous le lisons et chiffrons les pièces finies
Nous lisons le plan, signalons ce qui posera problème au procédé et envoyons un devis détaillé unique sous 24 heures ouvrées : matière, usinage, traitement thermique, contrôle, emballage et transport.
Fabriqué, contrôlé et expédié
Vous validez le devis et nous confions le travail à un atelier partenaire qui usine cet alliage et peut réaliser la détente dont votre pièce a besoin. Un ingénieur suit la fabrication, vous recevez un point d'avancement chaque semaine et nous contrôlons les pièces avant l'emballage. Un seul interlocuteur, un seul bon de commande, une seule facture.
Ce qui détermine le prix d'une pièce en Invar
Un devis Invar dépasse généralement bien celui de la même pièce en acier inoxydable. Cinq facteurs expliquent la majeure partie de cet écart, et certains dépendent directement de votre plan.
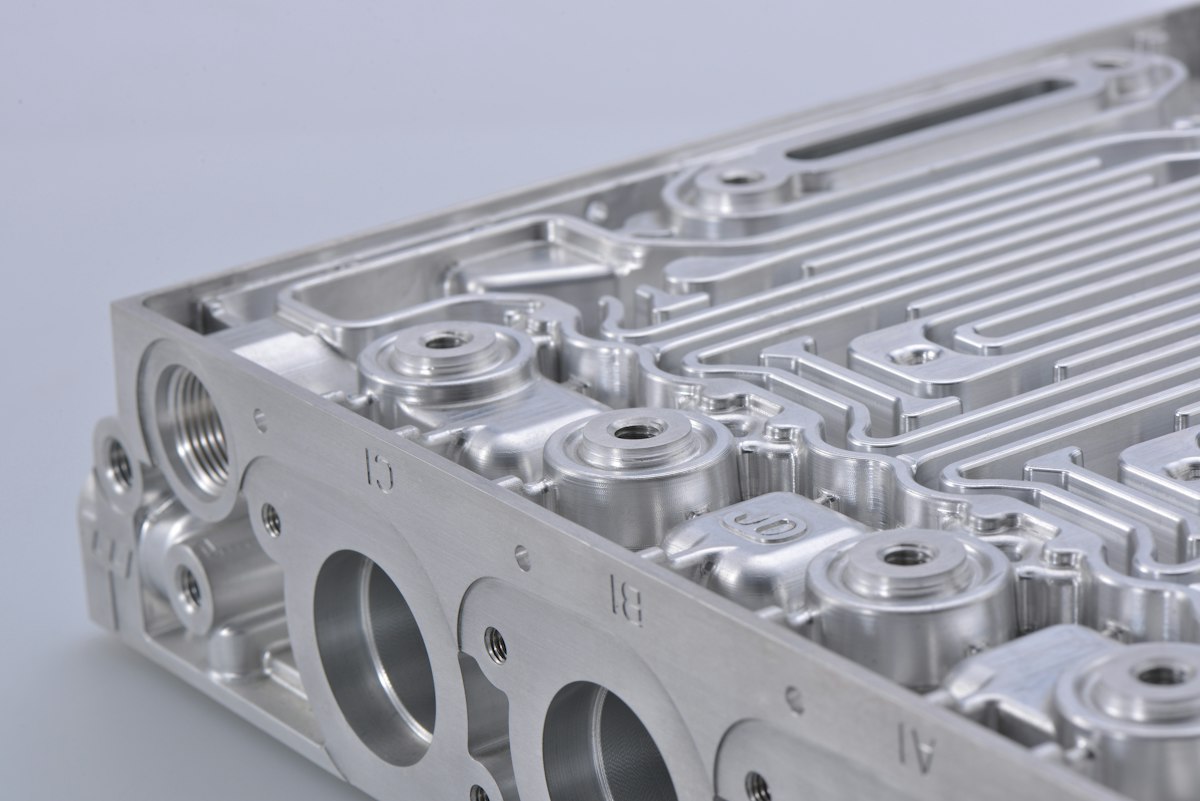
- MatériauL'Invar et le Kovar sont des alliages de nickel. Barres et plaques coûtent plusieurs fois plus que l'acier inoxydable, et les plaques épaisses peuvent prendre des semaines à arriver.
- Vitesse de coupeL'alliage est collant et s'écrouit vite. Les ateliers réduisent la vitesse et changent les outils plus souvent qu'avec l'acier.
- Traitement thermiqueChaque étape de détente ajoute un passage au four, une manipulation et un second montage pour la finition. Un cycle de stabilisation complet coûte plus encore.
- Tolérance et contrôleLes pièces à tolérance serrée sont mesurées à 20 °C après stabilisation thermique. Les contrôles de planéité et de position sur MMT prennent un temps réel.
- Certificats et dossierUn certificat matière est normal. Des données de CTE mesurées sur votre lot ou un rapport de contrôle complet coûtent plus cher.
Vous avez déjà un plan ?
Envoyez la version courte dès maintenant. Nous vous demanderons ce qui manque. Si vous préférez donner tous les détails d'emblée, utilisez le formulaire RFQ complet.
Vos fichiers ne vont qu'aux ateliers partenaires à qui nous demandons de chiffrer la pièce. Demandez un NDA et rien n'est partagé avant sa signature.
Vous usinez l'Invar ou le Kovar ? Recevez du travail adapté à votre atelier.
Nous sommes votre client : nous envoyons une demande de travail, vous nous faites un devis et nous passons le bon de commande. Pas de frais d'adhésion ni de frais par demande. Vous ne traitez pas avec l'acheteur.
Questions des acheteurs
Une autre question ? Écrivez à .
Qui usine mes pièces ?
Nous vous fournissons les pièces finies. Les ateliers partenaires de notre réseau les usinent, chacun vérifié pour les alliages et le traitement thermique qu'il maîtrise. Nous prenons la commande, lisons le plan avant de confier le travail, un ingénieur suit la fabrication et les pièces sont contrôlées avant l'emballage. Vous traitez avec un seul interlocuteur et recevez une seule facture, et nous répondons des pièces.
Qui voit mon plan ?
Nous d'abord. Ensuite, uniquement les ateliers partenaires à qui nous demandons de chiffrer la pièce, jusqu'à 3 pour une RFQ. Votre plan n'est pas diffusé à une liste de fournisseurs. Si vous demandez un accord de confidentialité (NDA), nous conservons les fichiers jusqu'à sa signature.
Comment le prix est-il fixé ?
Vous recevez un devis détaillé unique pour les pièces finies : matière, usinage, traitement thermique, contrôle, emballage et transport. Il n'y a pas de frais de service séparés et rien à payer avant d'accepter le devis. Les conditions de paiement, la politique de reprise et l'Incoterm sont confirmés sur votre devis.
Pouvez-vous fournir l'Invar avec des certificats matière ?
Oui. La plupart des ateliers partenaires achètent les barres et plaques d'Invar 36 selon la norme ASTM F1684 et le Kovar selon la norme ASTM F15, avec un certificat matière indiquant la composition chimique. Si vous avez besoin de données de CTE mesurées pour votre lot, précisez-le sur la RFQ. Cela ajoute un coût et un délai, donc nous devons le savoir dès le départ.
Qui se charge de la détente et de la stabilisation ?
L'atelier partenaire qui usine la pièce, soit dans son propre four, soit via un sous-traitant de traitement thermique qu'il utilise déjà. Indiquez-nous sur la RFQ si votre plan demande une détente ou un cycle de stabilisation complet, et nous confions le travail à un atelier capable de réaliser ce cycle.
Quels formats de fichier puis-je envoyer ?
STEP ou IGES pour le modèle 3D, avec un plan PDF indiquant les tolérances, la nuance d'alliage et les notes de traitement thermique. DWG et DXF fonctionnent aussi. Un fichier STEP accompagné d'un plan PDF permet d'obtenir les devis les plus précis.
Guides pour les acheteurs d'Invar
- Choosing a Supplier
Comment trouver un atelier d'usinage Invar avec une réelle expérience
Comment qualifier un atelier d'usinage Invar : quels alliages il a coupés récemment, où se fait la détente, s'il contrôle à 20 °C et quels documents accompagnent la pièce.
- Materials
Invar 36 vs Kovar vs Super Invar : choisir un alliage
Invar 36 vs Kovar vs Super Invar : plages de CTE typiques, point de Curie, normes et notes d'usinage, avec un tableau de décision pour supports, scellements verre et pièces spatiales.
- Cost
Coût de l'usinage Invar : ce que les ateliers chiffrent sur une pièce en Invar 36
D'où vient le coût de l'usinage Invar : matériau, coupe lente, détente, contrôle à 20 °C et certificats, avec une répartition de devis chiffrée et des pistes pour le réduire.
- Process
Paramètres d'usinage de l'Invar 36 : vitesses, avances, usure d'outil
Paramètres typiques d'usinage de l'Invar 36 pour le fraisage, le tournage, le perçage et le taraudage : matière d'outil, vitesse, avance, lubrification et un exemple chiffré avec une fraise de 12 mm.
- Materials
Usinage Invar : le guide de l'acheteur pour les pièces à faible dilatation
En quoi l'usinage Invar diffère de l'inox : pourquoi les ateliers ébauchent, détendent puis finissent, quelles tolérances sont réalistes et que mettre sur votre RFQ Invar 36.
- Process
Tolérances d'usinage de l'Invar : ce qui est réaliste sur un plan
Tolérances typiques d'usinage Invar par type de cote, pourquoi le contrôle à 20 °C compte, quelles cotes GD&T comptent sur l'Invar et comment convertir une plage de température en CTE.