Invar-bewerking voor onderdelen die maatvast blijven bij temperatuurwisselingen
Stuur uw tekening. Wij offreren de afgewerkte onderdelen in Invar 36, Super Invar en Kovar, plaatsen het werk bij een partnerwerkplaats die het traject van spanningsarm gloeien kent en volgen het tot de levering. Reactie binnen 24 kantooruren.
Een staaf van 1 m die 10 °C opwarmt, zet uit met
- Aluminium 60610.236 mm
- Roestvast staal 3160.160 mm
- Koolstofstaal0.117 mm
- Invar 360.013 mm
Heeft uw onderdeel Invar nodig?
Invar kost meer om te koperen en te bewerken. Het loont alleen wanneer een gewone legering meer zou uitzetten dan uw tolerantie toelaat. Vul de kritieke lengte, de temperatuurschommeling en de tolerantie in die u moet halen.
Er wordt niets verstuurd. Deze check draait volledig in uw browser en gebruikt typische uitzettingswaarden.
| Materiaal | Typische CTE (ppm/°C) | Uitzetting (mm) | Binnen tolerantie |
|---|---|---|---|
| Aluminium 6061 | 23.6 | ||
| Roestvast staal 316 | 16.0 | ||
| Koolstofstaal | 11.7 | ||
| Kovar | 5.5 | ||
| Invar 36 | 1.3 | ||
| Super Invar | 0.6 |
Waarom Invar-onderdelen in fasen worden bewerkt
Verspanen brengt spanning en verharding aan in het oppervlak van het onderdeel. Bij Invar heeft dat twee gevolgen: het onderdeel kan dagen na het verlaten van de machine nog bewegen, en zijn uitzetting kan hoger uitvallen dan de waarde op het certificaat. Daarom telt de volgorde net zo zwaar als de machine zelf.
In één keer bewerkt
Voor- en nabewerking in één opspanning, rechtstreeks van staaf naar onderdeel.
- Spanning van het voorbewerken blijft in het onderdeel opgesloten
- Vlakheid en positie kunnen afwijken na inspectie
- Geschikt voor ruime toleranties of thermisch niet-kritieke onderdelen
In fasen bewerkt
Voorbewerken, spanningsarm gloeien, dan nabewerken met lichte sneden. Stabiliseren als de tekening dat vereist.
- Het onderdeel zet zich vóórdat de laatste vlakken gesneden worden
- De uitzetting blijft dicht bij de gegloeide waarde
- Voegt een ovencyclus en een tweede opspanning toe aan de offerte
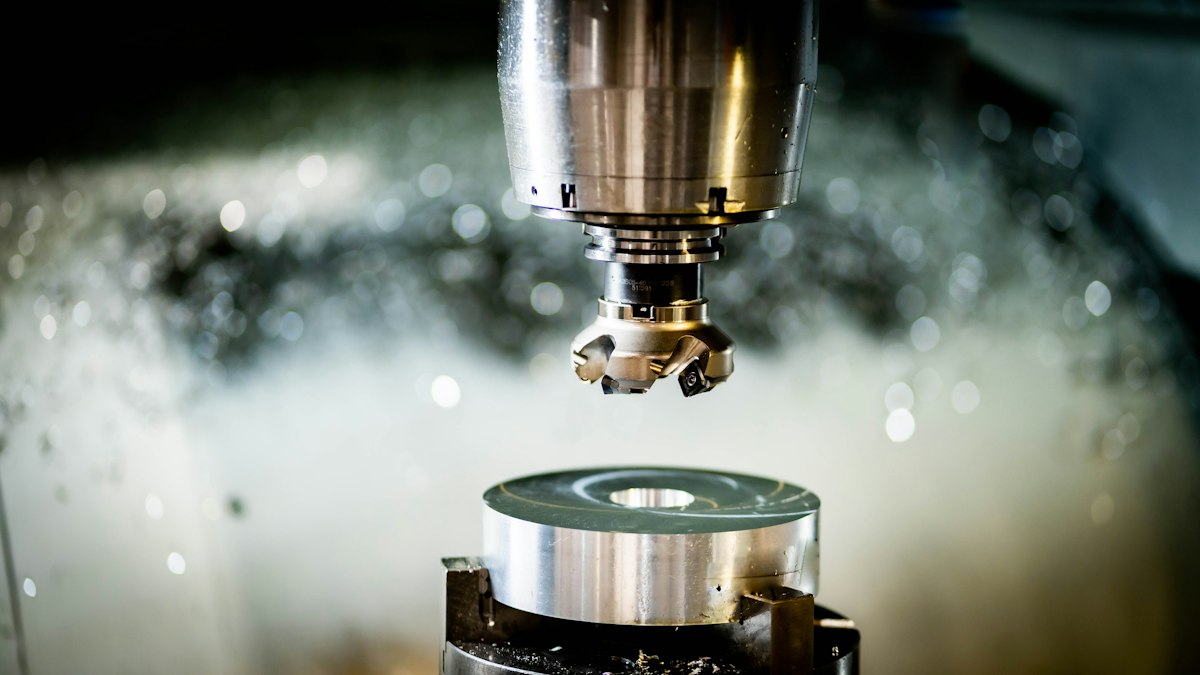
Voorbewerken
Verwijder het grootste deel van het materiaal en laat een gelijkmatige speling op elk kritiek vlak.
Spanningsarm gloeien
Verwarm het onderdeel om de spanning van het verspanen te laten ontsnappen. De legeringsspecificatie of de tekening bepaalt de cyclus.
Nabewerken
Lichte sneden met scherp gereedschap brengen het onderdeel op maat zonder het oppervlak opnieuw te verharden.
Stabiliseren en inspecteren
Voor de meest kritische optische onderdelen volgt nog een stabilisatiecyclus. Onderdelen worden op 20 °C gebracht voordat ze gemeten worden.
Invar 36, Super Invar, Kovar en Alloy 42
Vier laagexpansieve legeringen die werkplaatsen aanbieden onder de naam Invar. Dit zijn typische waarden, geen garanties. De partnerwerkplaats die het onderdeel bewerkt, bevestigt wat zij op uw specifieke geometrie kan halen voordat wij offreren.
| Legering | Typische CTE (ppm/°C) | Gebruikt voor | Bewerkingsnotitie | Typische tolerantie |
|---|---|---|---|---|
| Invar 36Fe-36Ni, ASTM F1684 | 1,2 tot 1,6 | Spiegelhouders, mallen voor composietopbouw, meetframes | Kleverig en verhardt bij bewerking zoals austenitisch roestvast staal. Voorbewerken, spanningsarm gloeien, dan nabewerken. | ±0,01 tot ±0,025 mm |
| Super InvarFe-32Ni-5Co | 0,3 tot 0,6 | Telescoop- en laserstructuren, ruimte-optica | Bewerkt vergelijkbaar met Invar 36. De lage uitzetting blijft alleen stabiel binnen een smaller temperatuurbereik. | ±0,01 tot ±0,025 mm |
| KovarFe-29Ni-17Co, ASTM F15 | 5,0 tot 5,5 | Glas- en keramiekafdichtingen, elektronicabehuizingen, doorvoeringen | Sterker dan Invar. Wordt meestal gegloeid en gereinigd vóór het afdichten. | ±0,01 tot ±0,025 mm |
| Alloy 42Fe-42Ni, ASTM F30 | 4,0 tot 6,0 | IC-leadframes, afdichtingen, bimetalen onderdelen | Vergelijkbaar verspaningsgedrag. Vaak dunne onderdelen, dus opspanning bepaalt de vlakheid. | ±0,025 mm is een veiliger streefwaarde |
Losse pagina's per legering en gidsen bestaan nog niet in het Nederlands. Zie ons overzicht van gidsen.
Waar Invar-onderdelen worden gebruikt
Elke sector heeft zijn eigen documentatie-eisen. Vermeld materiaalcertificaten, CTE-testgegevens, eerste-artikel-inspectie of reinigingsvoorschriften op uw RFQ, zodat wij het werk plaatsen bij een werkplaats die daar al mee werkt.
Optica en fotonica
Lenshouders, spiegelsteunen en laserholte-afstandshouders die uitlijning moeten behouden als de ruimte opwarmt.
Composiet gereedschap
Opbouwmallen en mandrels voor koolstofvezelonderdelen. Invar zet ongeveer even weinig uit als het laminaat in de autoclaaf.
Ruimtevaart
Instrumentenbanken, antenneonderdelen en optische structuren die grote temperatuurschommelingen in een baan om de aarde doorstaan.
Halfgeleiders en metrologie
Frames, referentieplaten en meetonderdelen waar enkele micrometers afwijking al een defect zijn.
Cryogene toepassingen
Opspanningen en koppelingen tot aan vloeibare stikstof- of LNG-temperatuur zonder los te krimpen van bijpassende onderdelen.
Elektronicabehuizingen
Kovar deksels, afdichtringen en doorvoeringen die passen op glas of aluminiumoxidekeramiek.
Hoe het werkt
Eén RFQ van u en één gespecificeerde offerte terug. Een partnerwerkplaats bewerkt het onderdeel, een engineer volgt de productie en de onderdelen worden gecontroleerd voor het verpakken.
Stuur uw RFQ
Upload een STEP-bestand of PDF-tekening en geef de legering, het aantal, de tolerantie en de warmtebehandeling aan. Duurt ongeveer drie minuten.
Wij lezen hem en offreren de afgewerkte onderdelen
Wij lezen de tekening, wijzen aan wat het proces zal tegenwerken en sturen binnen 24 kantooruren één gespecificeerde offerte: materiaal, bewerking, warmtebehandeling, inspectie, verpakking en vracht.
Gemaakt, gecontroleerd en verzonden
Keur de offerte goed en wij plaatsen het werk bij een partnerwerkplaats die deze legering bewerkt en het spanningsarm gloeien kan uitvoeren dat uw onderdeel nodig heeft. Een engineer volgt de productie, u krijgt elke week een voortgangsupdate en wij controleren de onderdelen voor het verpakken. Eén contactpersoon, één inkooporder, één factuur.
Wat de prijs van een Invar-onderdeel bepaalt
Een Invar-offerte ligt vaak duidelijk hoger dan hetzelfde onderdeel in roestvast staal. Vijf factoren verklaren het grootste deel van dat verschil, en enkele daarvan kunt u zelf beïnvloeden op de tekening.
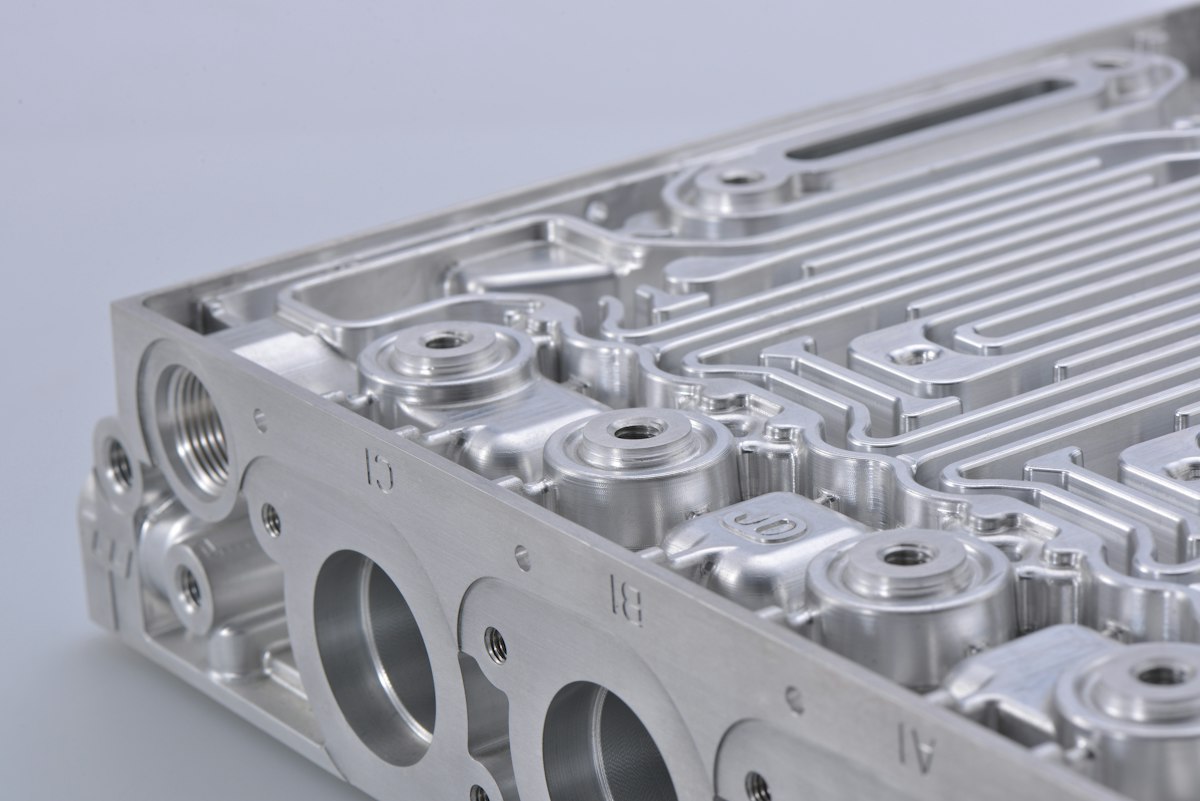
- MateriaalInvar en Kovar zijn nikkellegeringen. Staaf en plaat kosten een veelvoud van roestvast staal, en dikke plaat kan weken op zich laten wachten.
- VerspaningssnelheidDe legering is kleverig en verhardt snel. Werkplaatsen draaien lagere snelheden en wisselen gereedschap vaker dan bij staal.
- WarmtebehandelingElke stap van spanningsarm gloeien betekent een ovencyclus, handling en een tweede opspanning voor de nabewerking. Een stabilisatiecyclus komt daar nog bij.
- Tolerantie en inspectieNauwkeurige onderdelen worden gemeten op 20 °C na acclimatisatie. Vlakheids- en positiecontroles op een CMM kosten echte tijd.
- Certificaten en documentatieEen fabriekscertificaat is normaal. Gemeten CTE-gegevens voor uw specifieke partij of een volledig inspectierapport kosten extra.
Heeft u al een tekening?
Stuur nu de korte versie. Wij vragen aanvullende informatie op als er iets ontbreekt. Wilt u meteen alle details geven, gebruik dan het volledige RFQ-formulier.
Uw bestanden gaan alleen naar de partnerwerkplaatsen die wij vragen het onderdeel te prijzen. Vraag om een NDA en er wordt niets gedeeld tot deze is ondertekend.
Bewerkt u Invar of Kovar? Ontvang werk dat bij uw werkplaats past.
Wij zijn uw klant: wij sturen een werkaanvraag, u geeft ons een offerte en wij plaatsen de inkooporder. Geen aansluitkosten en geen kosten per aanvraag. U heeft geen contact met de koper.
Vragen die kopers stellen
Nog iets anders? E-mail .
Wie bewerkt mijn onderdelen?
Wij leveren u de afgewerkte onderdelen. Partnerwerkplaatsen in ons netwerk bewerken ze, elk gecontroleerd op de legeringen en de warmtebehandeling die zij uitvoeren. Wij nemen de order aan, lezen de tekening voordat het werk wordt geplaatst, een engineer volgt de productie en de onderdelen worden gecontroleerd voor het verpakken. U werkt met één contactpersoon en één factuur, en wij staan in voor de onderdelen.
Wie ziet mijn tekening?
Eerst wij. Daarna alleen de partnerwerkplaatsen die wij vragen het onderdeel te prijzen, maximaal 3 per RFQ. Uw tekening wordt niet naar een leverancierslijst verspreid. Als u om een NDA vraagt, houden we de bestanden vast tot deze is ondertekend.
Hoe komt de prijs tot stand?
U krijgt één gespecificeerde offerte voor de afgewerkte onderdelen: materiaal, bewerking, warmtebehandeling, inspectie, verpakking en vracht. Er zijn geen aparte servicekosten en u betaalt niets voordat u de offerte accepteert. Betalingsvoorwaarden, herstelbeleid en Incoterm worden op uw offerte bevestigd.
Kunnen jullie Invar leveren met materiaalcertificaten?
Ja. De meeste partnerwerkplaatsen kopen Invar 36 staaf en plaat volgens ASTM F1684 en Kovar volgens ASTM F15, met een fabriekscertificaat dat de chemische samenstelling toont. Heeft u gemeten CTE-gegevens voor uw specifieke partij nodig, geef dit dan aan op de RFQ. Dit verhoogt de kosten en levertijd, dus wij moeten dit vooraf weten.
Wie voert het spanningsarm gloeien en stabiliseren uit?
De partnerwerkplaats die het onderdeel bewerkt, in de eigen ovens of via een warmtebehandelaar die zij al gebruiken. Geef op de RFQ aan of uw tekening spanningsarm gloeien of een volledige stabilisatiecyclus vereist, en wij plaatsen het werk bij een werkplaats die dat traject kan uitvoeren.
Welke bestandsformaten kan ik versturen?
STEP of IGES voor het 3D-model, plus een PDF-tekening met toleranties, legeringsspecificatie en aantekeningen over warmtebehandeling. DWG en DXF werken ook. Een STEP-bestand samen met een PDF-tekening levert de nauwkeurigste offertes op.
Gidsen voor Invar-kopers
- Choosing a Supplier
Hoe u een Invar-machinewerkplaats vindt met echte ervaring
Hoe u een Invar-machinewerkplaats kwalificeert: welke legeringen zij recent hebben bewerkt, waar spanningsarm gloeien plaatsvindt, of zij op 20 °C inspecteren en welke documentatie erbij komt.
- Materials
Invar 36 vs Kovar vs Super Invar: een legering kiezen
Invar 36 vs Kovar vs Super Invar: typische CTE-banden, Curiepunt, specificaties en bewerkingsnotities, met een beslistabel voor houders, glasafdichtingen en ruimtevaartonderdelen.
- Cost
Kosten van Invar-bewerking: wat werkplaatsen berekenen op een Invar 36-onderdeel
Waar de kosten van Invar-bewerking vandaan komen: materiaal, langzaam verspanen, spanningsarm gloeien, inspectie op 20 °C en certificaten, met een uitgewerkte offerteopbouw en manieren om te besparen.
- Process
Invar 36 bewerkingsparameters: snelheden, aanzetten, gereedschapsslijtage
Typische bewerkingsparameters voor Invar 36 bij frezen, draaien, boren en tappen: gereedschapsmateriaal, snelheid, aanzet, koeling en een uitgewerkt voorbeeld met een frees van 12 mm.
- Materials
Invar-bewerking: een koopgids voor laagexpansieve onderdelen
Hoe Invar-bewerking verschilt van roestvast staal: waarom werkplaatsen voorbewerken, spanningsarm gloeien en dan nabewerken, welke toleranties realistisch zijn en wat u op uw Invar 36-RFQ moet zetten.
- Process
Toleranties bij Invar-bewerking: wat realistisch is op een tekening
Typische toleranties bij Invar-bewerking per kenmerk, waarom inspectie op 20 °C telt, welke GD&T-aanduidingen meetellen bij Invar en hoe u een temperatuurbereik omzet naar een CTE.